
Please Choose Your Language
Просмотры: 253 Автор: Xinxinke Extrusion Время публикации: 24 октября 2026 г. Происхождение: Сайт


Меню контента
● Как работают прессы для прямой и непрямой экструзии меди
>> Прямая экструзия: заготовка движется через контейнер
>> Непрямая экструзия: заготовка остается неподвижной относительно контейнера
● Пресс для прямой и непрямой экструзии: краткое сравнение
● Качество электротехнической меди: что пресса может и не может улучшить
>> Проводимость зависит от выбора материала
>> Готовые объекты недвижимости должны соответствовать применению
● Сравнение точности размеров и качества поверхности
>> Почему непрямая экструзия может улучшить консистенцию
>> Почему подготовка заготовок становится более важной
● Ограничения по геометрии профиля, инструментам и оборудованию
>> Прежде чем сравнивать тоннаж, проверьте конверт профиля.
>> Полые проводники требуют отдельной оценки инструментов
● Эффективность производства: измерение полного цикла
>> Более низкая экструзионная нагрузка — это не то же самое, что более высокая производительность
>> Избегайте универсальных заявлений об энергосбережении
● Практическая модель затрат на производство медного профиля
● Иллюстративные сценарии выбора электротехнических медных профилей
>> Сценарий 1: Производитель с широким ассортиментом продукции
>> Сценарий 2: Повторяющийся профиль точности
● Пять шагов для проверки предложения по экструзионному прессу для меди
>> 1. Определите готовый продукт
>> 2. Договоритесь о сопоставимых условиях испытания.
>> 3. Совместная запись данных о процессе и качестве
>> 4. Измерьте повторяющееся производство
>> 5. Установите критерии приемки перед заказом.
>> Всегда ли непрямая экструзия лучше для электротехнических медных профилей?
>> Увеличивает ли непрямая экструзия проводимость меди?
>> Может ли прямая экструзия производить прецизионные медные проводники?
>> Какой процесс требует более чистых заготовок?
>> Можно ли любым методом производить полые медные профили?
Выбор прямого vs. Непрямой экструзионный пресс для электротехнических медных профилей сводится к практическому компромиссу: гибкость производства и постоянство процесса. Прямая экструзия обычно предлагает более простой путь для производства профилей различных размеров и смесей продукции. Непрямая экструзия уменьшает трение скольжения между заготовкой и контейнером, что может обеспечить более стабильные размеры и металлургическую структуру по всей длине экструдирования. Ни один из методов автоматически не является лучшей инвестицией.
В Xinxinke Co., Ltd. , наша перспектива начинается с готового проводника, а не со спецификацией машины. Опираясь на более чем 30-летний опыт производства оборудования для экструзии меди и алюминия, мы уделяем особое внимание подбору оборудования и индивидуальным решениям в соответствии с производственными требованиями клиентов.
Решающим вопросом является повторяемость : какой полный производственный маршрут может повторно обеспечить требуемую геометрию, свойства материала и товарную продукцию по приемлемой цене?

При прямой экструзии плунжер проталкивает нагретую заготовку через неподвижную матрицу. Металл выходит в том же направлении, что и движение плунжера.
Когда заготовка проходит через контейнер, трение скольжения увеличивает необходимую силу экструзии. Длина контакта изменяется во время хода, способствуя изменению условий нагрузки и деформации. Тем не менее, прямая экструзия обеспечивает относительно простую конструкцию и значительную гибкость при изготовлении профилей.
Для электротехнических медных профилей оцените этот метод, если в ассортимент продукции входят проводники разных размеров, большего сечения или частая смена инструментов. Производители прессов для тяжелых металлов предлагают прямые системы, специально сконфигурированные в соответствии с требованиями применения, включая интегрированное погрузочно-разгрузочное и отделочное оборудование.
При непрямой экструзии матрица и заготовка перемещаются относительно друг друга, в то время как заготовка остается неподвижной относительно контейнера. В зависимости от конструкции машины матрица продвигается к заготовке или заготовка и контейнер продвигаются к матрице.
Отличительной особенностью является отсутствие скольжения заготовки в контейнер. В традиционных устройствах непрямого действия экструдированный материал проходит через полый опорный стержень. Это уменьшает важный источник трения, но вводит ограничения, связанные с поддержкой и доступным проходом профиля.
Таким образом, «экструзия без трения» вводит в заблуждение. Непрямая экструзия удаляет определенный компонент трения; он не устраняет трение матрицы или работу, необходимую для деформации меди.
Следующее сравнение описывает тенденции процесса, а не гарантированные результаты для каждого медного профиля.
| Фактор выбора | Пресс для прямой экструзии | Пресс для непрямой экструзии |
|---|---|---|
| Отношения заготовка-контейнер | Заготовка скользит внутри контейнера | Нет относительного скольжения контейнера для заготовок |
| Экструзионная нагрузка | Включает дополнительное трение о стенки контейнера. | Снижение нагрузки от трения контейнера |
| Условия по ходу | Большее потенциальное изменение | Более стабильные условия деформации |
| Конверт профиля | Как правило, большая гибкость макета | Ограничено геометрией штока и опоры. |
| Подготовка поверхности заготовки | Важно для качества продукции | Особенно важно, поскольку поверхностные дефекты могут передаваться |
| Согласованность размеров | Сильно зависит от инструментов и контроля процесса. | Потенциальное преимущество по экструдированной длине |
| Лучшая основа выбора | Ассортимент продукции и полная экономика производства | Преимущества согласованности, подтвержденные дополнительными ограничениями |
Пресс непрямой экструзии не производит автоматически медь с более высокой проводимостью.
Марка меди, состав, состояние и последующая обработка должны указываться независимо от метода экструзии. Ассоциация развития меди перечисляет бескислородную электронную медь C10100 с минимальным содержанием меди 99,99% и минимальной электропроводностью в отожженном состоянии 101% IACS. IACS означает Международный стандарт отожженной меди, эталон, используемый для выражения проводимости.
Это различие имеет значение при сравнении предложений. Такое утверждение, как «улучшение электрических характеристик», должно указывать на измеримое улучшение:
- Проводимость готового материала.
- Постоянство сечения проводника.
- Пригодность контактных поверхностей.
- Соответствие заданным механическим свойствам.
Предложение для прессы должно поддерживать спецификацию материала, а не заменять ее.
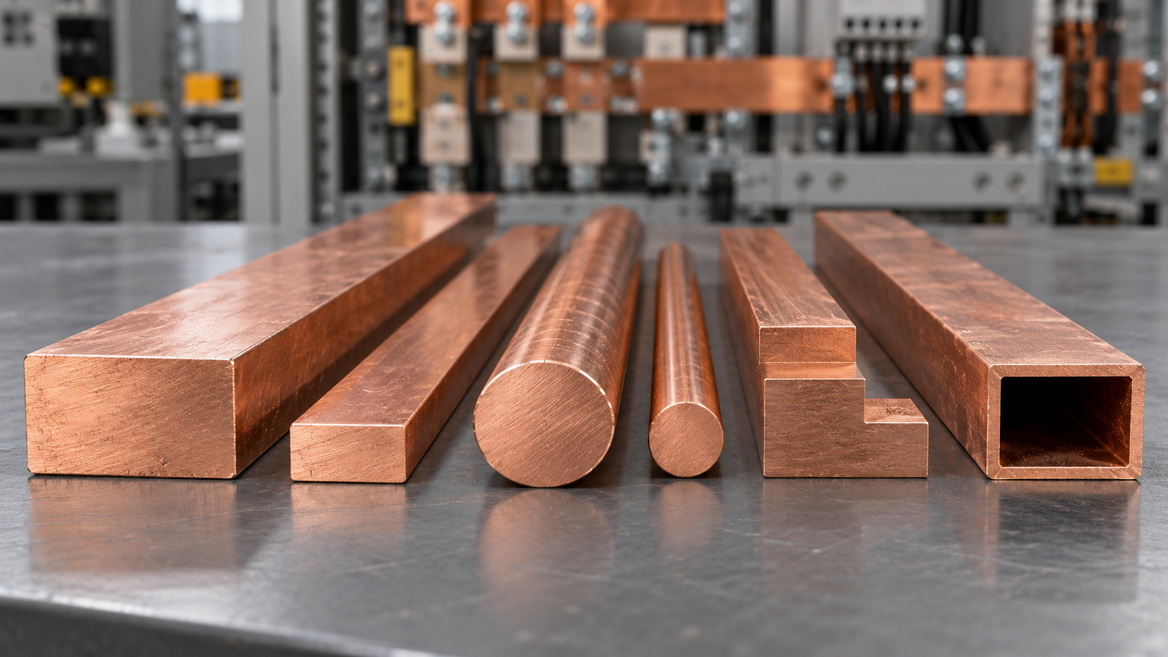
Не все электрические проводники покупаются в одинаковом состоянии. В базе данных сплавов C10100 перечислены различные механические свойства для форм, полученных горячей экструзией, твердых форм и форм с контролируемым размером зерна. Он также определяет шины, шинные проводники и полые проводники среди соответствующих применений.
Следовательно, прежде чем выбирать оборудование, определите требуемое конечное состояние. Профиль горячего прессования может быть промежуточным продуктом, а не готовым проводником.
Рекомендуемая нами последовательность закупок заключается в том, чтобы сначала определить чертеж, спецификацию материала, окончательное состояние и требования к проверке. Затем оцените маршрут экструзии и отделки, необходимый для их достижения.
Непрямая экструзия уменьшает вариации, связанные с трением заготовки о контейнер. Более постоянные условия деформации могут обеспечить более однородные размеры, зернистую структуру и механические свойства в процессе экструзии. Это общепризнанные преимущества процесса, хотя опубликованный опыт производства алюминия не следует рассматривать как числовую гарантию для меди.
Для электротехнического медного профиля полезный вопрос заключается не просто в том, является ли непрямая экструзия «более точной». Спросите:
> Может ли предлагаемая линия сохранять все критические размеры по всей принятой длине продукта для повторяющихся заготовок?
Запросите измерения спереди, посередине и сзади пробных профилей. Средний размер может скрывать неприемлемые вариации.
Непрямая экструзия более чувствительна к состоянию поверхности заготовки, поскольку поверхностные дефекты и загрязнения могут повлиять на экструзию. Поэтому удаление поверхностного слоя отлитого материала и поддержание чистоты заготовок являются важными факторами.
Это создает коммерческий компромисс. Улучшение консистенции может потребовать дополнительной подготовки, обработки и проверки заготовок.
Не сравнивайте непрямой пресс с использованием тщательно подготовленных заготовок с прямым прессом с использованием заготовок другого состояния и не приписывайте весь результат архитектуре машины.
Профиль должен соответствовать имеющимся инструментам и средствам поддержки. При непрямой экструзии полый стержень и опора матрицы ограничивают полезную оболочку профиля. Достаточно мощный пресс все же может оказаться непригодным для проводника широкого или необычной формы.
Для каждого предлагаемого профиля электротехнической меди запросите технико-экономическое обоснование, охватывающее:
1. Габаритная ширина и высота.
2. Площадь поперечного сечения.
3. Минимальная толщина сечения.
4. Сплошная или полая конструкция.
5. Требуемая длина экструзии.
6. Поддержка штампа и проход продукта.
Этот обзор на уровне чертежа должен предшествовать подробному сравнению цен.
Изделия из полой меди предъявляют дополнительные требования к инструментам и выравниванию. Системы экструзии труб из тяжелых металлов могут включать в себя прокалывающие устройства и направляющие компоненты для контроля эксцентриситета. Такие механизмы зависят от конкретного применения, а не являются автоматической особенностью любого метода экструзии.
Для полых электрических проводников попросите поставщика объяснить, как предлагаемый инструмент создает и контролирует внутреннюю геометрию. Не думайте, что опыт работы с цельными медными стержнями доказывает пригодность полого профиля.
Уменьшение трения между заготовкой и контейнером может снизить нагрузку на экструзию и улучшить термическую стабильность. Однако это не определяет производительность всей линии. Непрямая экструзия по-прежнему имеет ограничения по инструментам, подготовке заготовок и ограничениям по огибающей профиля.
Для целей закупок мы рекомендуем измерять:
- Принимаются килограммы за час работы.
- Время подготовки заготовки.
- Время загрузки и обработки заготовок.
- Время цикла экструзии и неэкструзии.
- Продолжительность смены инструмента.
- Окончательная производительность и процент брака.
Пресс, который экструдирует быстрее, все равно может выдавать менее приемлемый продукт, если другой этап становится узким местом.
Не конвертируйте меньшую силу экструзии непосредственно в обещанное процентное снижение потребления электроэнергии.
Запросите результаты дозированных испытаний с четко определенной границей измерения. Укажите, включает ли сравнение нагрев заготовки, работу гидравлики, вспомогательное оборудование и чистовую обработку.
Для справедливой оценки используйте сопоставимые марки меди, состояние заготовок, чертежи профиля и критерии приемки. В противном случае указанная разница в энергии может отражать неравные условия производства, а не только метод экструзии.
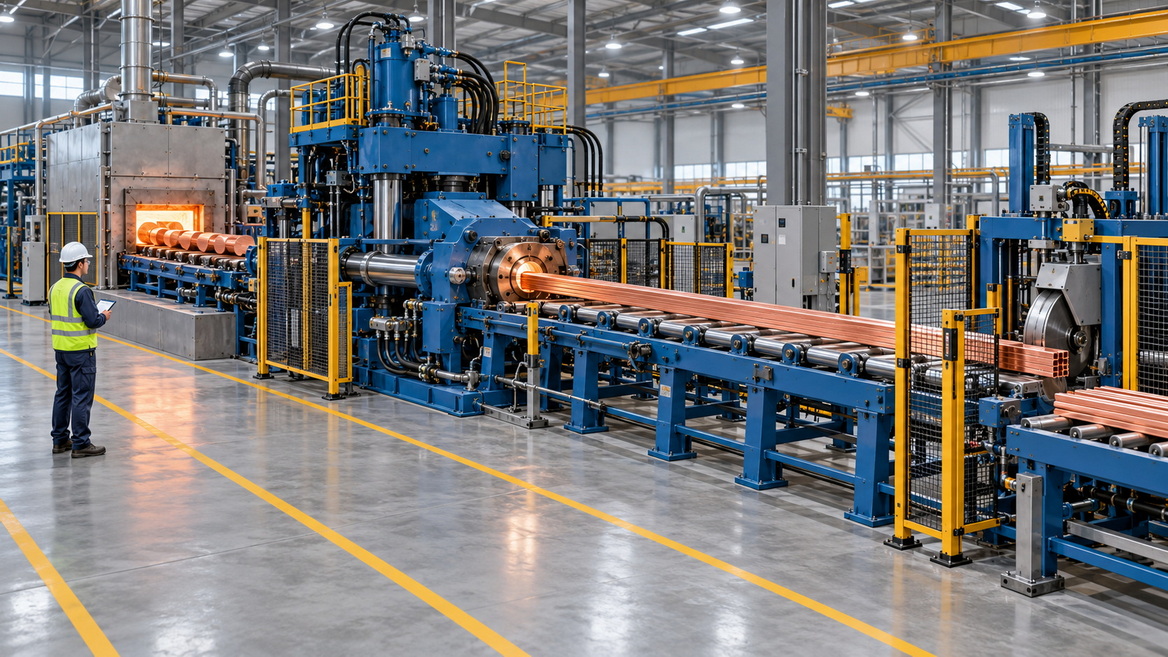
Цена покупки является лишь частью инвестиционного решения. Мы рекомендуем использовать для сравнения стоимость конвертации за принятый килограмм, рассчитанную с использованием одних и тех же правил учета для обоих предложений.
Включать:
- Годовая стоимость оборудования.
- Труд и обслуживание.
- Инструменты и запасные части.
- Энергия.
- Подготовка заготовки.
- Отделка и проверка.
- Чистые потери металла после получения кредитов на восстановление лома.
Разделяйте затраты на закупку меди при сравнении эффективности конверсии или применяйте одни и те же предположения о ценах на металл к обоим вариантам.
Также отличайте выход материала от приемки первого прохода. Восстанавливаемый медный лом имеет ценность, но сбор, переработка и замена бракованной продукции по-прежнему потребляют ресурсы.
Полезное предложение поставщика должно сделать эти предположения видимыми. Он не должен скрывать их за привлекательными номинальными темпами производства.
Ниже приведены примеры решений, не сообщаемые о проектах клиентов Xinxinke.
Рассмотрим производителя, производящего несколько сплошных проводящих профилей с частыми изменениями размеров и количества заказов.
Пресс для прямой экструзии заслуживает раннего рассмотрения, поскольку прямая экструзия обычно обеспечивает большую гибкость производства и позволяет избежать традиционного непрямого ограничения прохода стержня.
При оценке закупок следует уделять первоочередное внимание времени переналадки, доступу к инструментам, механизмам обращения и демонстрации производства на репрезентативных чертежах.
Теперь рассмотрим производителя, производящего стабильное семейство профилей повторяющимися партиями, где изменение размеров по длине вызывает трудности в дальнейшем.
Непрямая экструзия заслуживает подробного исследования, поскольку более последовательные условия ее деформации могут решить эту проблему. Однако профиль должен соответствовать расположению опоры, а подготовка заготовки должна быть включена в сравнение затрат.
Обоснование инвестиций становится убедительным только тогда, когда эти преимущества процесса преобразуются в умеренную приемку, сокращение отделочной обработки или повышение полезной производительности.
Предоставьте чертеж, марку меди, окончательное состояние, годовой объем и требуемую длину поставки.
Определите критические размеры отдельно от общих размеров. Объясните, какие поверхности служат электрическими контактами или интерфейсами сборки.
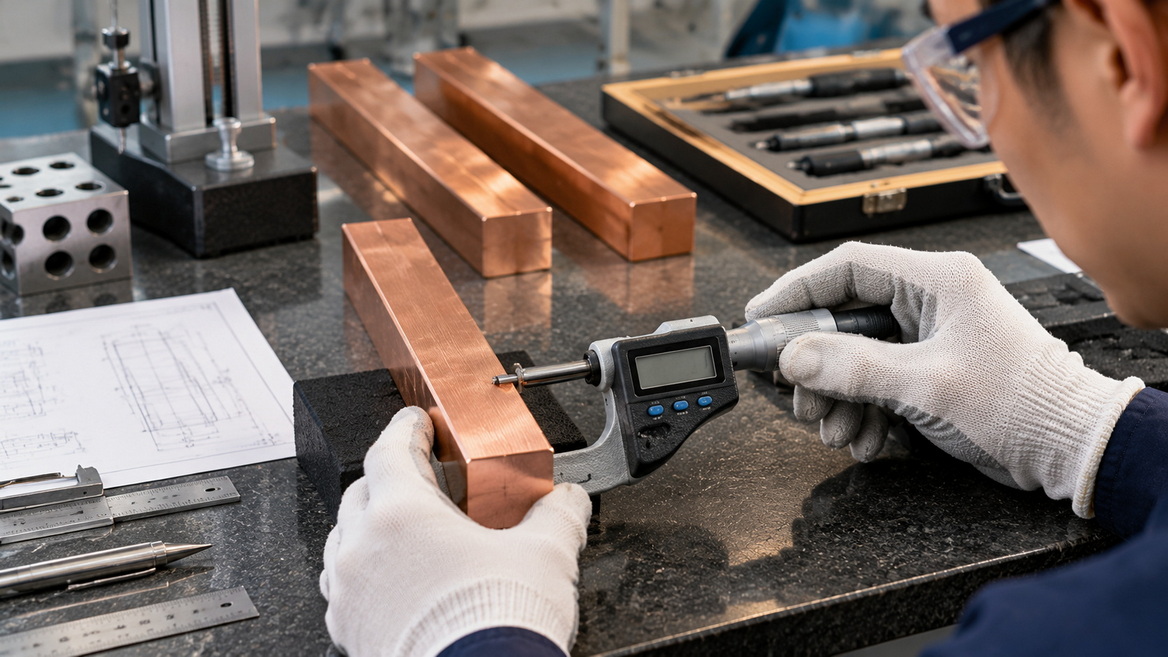
Документируйте источник заготовки, размеры, подготовку поверхности и термическое состояние. Запишите любые различия между двумя предложенными маршрутами.
Честное сравнение не требует одинаковых настроек. Он требует прозрачных настроек, соответствующих каждому процессу.
Запрашивайте записи о нагрузке, скорости и температуре наряду с проверкой размеров.
Если этого требует спецификация покупки, укажите результаты проводимости и механических свойств. Сохраняйте каждый результат, прослеживая его заготовку и историю обработки.
Не одобряйте оборудование одного привлекательного образца.
Согласуйте последовательность испытаний, включающую повторные заготовки и соответствующие изменения продукта. Проверяйте принятые длины, а не только удобно выбранные секции.
Пропишите условия приемки в коммерческом договоре. Укажите продукт, условия испытаний, основу результатов, метод проверки и ответственность за поставляемый инструмент.
Это преобразует общее обещание производительности в практический план проверки.
Нет. Это дает потенциальные преимущества в стабильности, но обычное оборудование непрямой печати имеет ограничения по размеру профиля и подготовке заготовок. Прямая экструзия может лучше подойти для разнообразного ассортимента продукции.
Не по своей сути. Требуемая проводимость должна быть привязана к марке меди и состоянию материала. Например, C10100 имеет опубликованную минимальную проводимость после отжига 101% IACS, независимо от заявления о том, что одна архитектура пресса улучшает проводимость.
Прямая экструзия не исключена из прецизионного производства. Его пригодность должна быть подтверждена указанными размерами и конечным состоянием. Преимущество согласованности непрямой экструзии не означает, что прямая экструзия не позволит получить конкретный чертеж.
Оба требуют контролируемой подготовки материала. Особого внимания заслуживает непрямая экструзия, поскольку дефекты поверхности заготовки могут перейти на изделие; может потребоваться удаление отлитого поверхностного слоя.
Возможность изготовления полых изделий зависит от комплектации оснастки и пресса. В оборудовании для экструзии медных труб могут использоваться специальные системы прокалывания и направления, поэтому покупателям следует запросить оценку для конкретного применения.


