
Please Choose Your Language
दृश्य: 253 लेखक: ज़िनक्सिन्के एक्सट्रूज़न प्रकाशन समय: 2026-10-24 उत्पत्ति: साइट


सामग्री मेनू
● प्रत्यक्ष और अप्रत्यक्ष कॉपर एक्सट्रूज़न प्रेस कैसे काम करते हैं
>> प्रत्यक्ष बाहर निकालना: बिलेट कंटेनर के माध्यम से चलता है
>> अप्रत्यक्ष एक्सट्रूज़न: बिलेट कंटेनर के सापेक्ष स्थिर रहता है
● प्रत्यक्ष बनाम अप्रत्यक्ष एक्सट्रूज़न प्रेस: एक नज़र में तुलना
● विद्युत तांबे की गुणवत्ता: प्रेस क्या सुधार सकता है—और क्या नहीं—सुधार कर सकता है
>> चालकता सामग्री चयन पर निर्भर करती है
>> तैयार गुण एप्लिकेशन से मेल खाने चाहिए
● आयामी सटीकता और सतह की गुणवत्ता की तुलना करना
>> अप्रत्यक्ष एक्सट्रूज़न संगति में सुधार क्यों कर सकता है?
>> बिलेट तैयारी अधिक महत्वपूर्ण क्यों हो जाती है?
● प्रोफ़ाइल ज्यामिति, टूलींग, और उपकरण सीमाएँ
>> टनभार की तुलना करने से पहले प्रोफ़ाइल लिफ़ाफ़ा की जाँच करें
>> खोखले कंडक्टरों को एक अलग टूलींग मूल्यांकन की आवश्यकता होती है
● उत्पादन क्षमता: पूर्ण चक्र को मापें
>> कम एक्सट्रूज़न लोड उच्च आउटपुट के समान नहीं है
>> सार्वभौमिक ऊर्जा-बचत दावों से बचें
● कॉपर प्रोफाइल उत्पादन के लिए एक व्यावहारिक लागत मॉडल
● इलेक्ट्रिकल कॉपर प्रोफाइल के लिए उदाहरणात्मक चयन परिदृश्य
>> परिदृश्य 1: व्यापक उत्पाद मिश्रण वाला एक निर्माता
>> परिदृश्य 2: एक बार-बार सटीक प्रोफ़ाइल
● कॉपर एक्सट्रूज़न प्रेस प्रस्ताव को मान्य करने के लिए पाँच चरण
>> 1. तैयार उत्पाद को परिभाषित करें
>> 2. तुलनीय परीक्षण शर्तों पर सहमत हों
>> 3. प्रक्रिया और गुणवत्ता डेटा को एक साथ रिकॉर्ड करें
>> 4. बार-बार उत्पादन को मापें
>> 5. ऑर्डर देने से पहले स्वीकृति मानदंड स्थापित करें
● अक्सर पूछे जाने वाले प्रश्नों
>> क्या इलेक्ट्रिकल कॉपर प्रोफाइल के लिए अप्रत्यक्ष एक्सट्रूज़न हमेशा बेहतर होता है?
>> क्या अप्रत्यक्ष एक्सट्रूज़न से तांबे की चालकता बढ़ती है?
>> क्या प्रत्यक्ष एक्सट्रूज़न से सटीक तांबे के कंडक्टर का उत्पादन किया जा सकता है?
>> किस प्रक्रिया को क्लीनर बिलेट्स की आवश्यकता है?
>> क्या किसी भी विधि से खोखली तांबे की प्रोफाइल तैयार की जा सकती है?
प्रत्यक्ष बनाम चुनना इलेक्ट्रिकल कॉपर प्रोफाइल के लिए अप्रत्यक्ष एक्सट्रूज़न प्रेस एक व्यावहारिक व्यापार-बंद में आता है: उत्पादन लचीलापन बनाम प्रक्रिया स्थिरता। प्रत्यक्ष एक्सट्रूज़न आम तौर पर विभिन्न प्रोफ़ाइल आकारों और उत्पाद मिश्रणों के लिए अधिक सरल मार्ग प्रदान करता है। अप्रत्यक्ष एक्सट्रूज़न बिलेट-टू-कंटेनर स्लाइडिंग घर्षण को कम करता है, जो एक्सट्रूडेड लंबाई के साथ अधिक सुसंगत आयामों और धातुकर्म संरचना का समर्थन कर सकता है। कोई भी तरीका स्वचालित रूप से बेहतर निवेश नहीं है।
पर Xinxinke Co., Ltd. , हमारा दृष्टिकोण मशीन विनिर्देश के बजाय तैयार कंडक्टर से शुरू होता है। तांबे और एल्युमीनियम एक्सट्रूज़न उपकरण निर्माण में 30 से अधिक वर्षों को ध्यान में रखते हुए, हम ग्राहकों की उत्पादन आवश्यकताओं के अनुरूप उपकरणों और अनुकूलित समाधानों पर ध्यान केंद्रित करते हैं।
निर्णायक प्रश्न दोहराव का है : कौन सा पूर्ण उत्पादन मार्ग आपके आवश्यक ज्यामिति, भौतिक गुणों और बिक्री योग्य आउटपुट को स्वीकार्य लागत पर बार-बार वितरित कर सकता है?

प्रत्यक्ष एक्सट्रूज़न में, एक रैम गर्म बिलेट को एक स्थिर डाई के माध्यम से धकेलता है। धातु रैम की गति के समान दिशा में बाहर निकलती है।
जैसे ही बिलेट कंटेनर के माध्यम से यात्रा करता है, स्लाइडिंग घर्षण आवश्यक एक्सट्रूज़न बल में जुड़ जाता है। स्ट्रोक के दौरान संपर्क की लंबाई बदल जाती है, जिससे भार और विरूपण स्थितियों में बदलाव में योगदान होता है। प्रत्यक्ष एक्सट्रूज़न फिर भी प्रोफ़ाइल निर्माण के लिए अपेक्षाकृत सरल व्यवस्था और काफी लचीलापन प्रदान करता है।
इलेक्ट्रिकल कॉपर प्रोफाइल के लिए, इस पद्धति का मूल्यांकन करें जब उत्पाद पोर्टफोलियो में विभिन्न कंडक्टर आकार, बड़े अनुभाग, या बार-बार टूलींग परिवर्तन शामिल हों। हेवी-मेटल प्रेस निर्माता एकीकृत हैंडलिंग और फिनिशिंग उपकरण सहित एप्लिकेशन आवश्यकताओं के लिए विशेष रूप से कॉन्फ़िगर किए गए प्रत्यक्ष सिस्टम की पेशकश करते हैं।
अप्रत्यक्ष एक्सट्रूज़न में, डाई और बिलेट एक दूसरे के सापेक्ष चलते हैं जबकि बिलेट कंटेनर के सापेक्ष स्थिर रहता है। मशीन की व्यवस्था के आधार पर, डाई बिलेट में आगे बढ़ती है या बिलेट और कंटेनर डाई की ओर आगे बढ़ते हैं।
परिभाषित करने वाली विशेषता बिलेट-टू-कंटेनर स्लाइडिंग की अनुपस्थिति है। पारंपरिक अप्रत्यक्ष व्यवस्था में, निकाली गई सामग्री एक खोखले सहायक तने से होकर गुजरती है। यह घर्षण के एक महत्वपूर्ण स्रोत को कम करता है लेकिन समर्थन और उपलब्ध प्रोफ़ाइल मार्ग से संबंधित प्रतिबंध पेश करता है।
इसलिए 'घर्षण-मुक्त एक्सट्रूज़न' भ्रामक है। अप्रत्यक्ष एक्सट्रूज़न एक विशेष घर्षण घटक को हटा देता है; यह डाई घर्षण या तांबे को विकृत करने के लिए आवश्यक कार्य को समाप्त नहीं करता है।
निम्नलिखित तुलना प्रक्रिया प्रवृत्तियों का वर्णन करती है, प्रत्येक कॉपर प्रोफ़ाइल के लिए गारंटीकृत परिणाम नहीं।
| चयन कारक | प्रत्यक्ष एक्सट्रूज़न प्रेस | अप्रत्यक्ष एक्सट्रूज़न प्रेस |
|---|---|---|
| बिलेट-कंटेनर संबंध | बिलेट कंटेनर के भीतर स्लाइड करता है | कोई सापेक्ष बिलेट-कंटेनर स्लाइडिंग नहीं |
| बाहर निकालना भार | अतिरिक्त कंटेनर-दीवार घर्षण शामिल है | कंटेनर घर्षण से कम लोड योगदान |
| स्ट्रोक के साथ स्थितियाँ | अधिक संभावित भिन्नता | अधिक सुसंगत विरूपण स्थितियाँ |
| प्रोफाइल लिफाफा | आम तौर पर अधिक लेआउट लचीलापन | स्टेम और समर्थन ज्यामिति द्वारा प्रतिबंधित |
| बिलेट सतह की तैयारी | उत्पाद की गुणवत्ता के लिए महत्वपूर्ण | विशेष रूप से महत्वपूर्ण क्योंकि सतह दोष स्थानांतरित हो सकते हैं |
| आयामी स्थिरता | टूलींग और प्रक्रिया नियंत्रण पर बहुत अधिक निर्भर करता है | निकाली गई लंबाई के साथ संभावित लाभ |
| सर्वोत्तम चयन का आधार | उत्पाद श्रेणी और संपूर्ण उत्पादन अर्थशास्त्र | अतिरिक्त बाधाओं के विरुद्ध सत्यापित संगति लाभ |
एक अप्रत्यक्ष एक्सट्रूज़न प्रेस स्वचालित रूप से उच्च-चालकता वाले तांबे का उत्पादन नहीं करता है।
कॉपर ग्रेड, संरचना, स्थिति और उसके बाद के प्रसंस्करण को एक्सट्रूज़न विधि से स्वतंत्र रूप से निर्दिष्ट किया जाना चाहिए। कॉपर डेवलपमेंट एसोसिएशन ने C10100 ऑक्सीजन-मुक्त इलेक्ट्रॉनिक तांबे को न्यूनतम 99.99% तांबे की सामग्री और 101% IACS की न्यूनतम एनील्ड विद्युत चालकता के साथ सूचीबद्ध किया है। IACS का अर्थ है इंटरनेशनल एनील्ड कॉपर स्टैंडर्ड, चालकता को व्यक्त करने के लिए उपयोग किया जाने वाला संदर्भ।
प्रस्तावों की तुलना करते समय यह अंतर मायने रखता है। 'बेहतर विद्युत प्रदर्शन' जैसे कथन को मापने योग्य सुधार की पहचान करनी चाहिए:
- तैयार सामग्री की चालकता.
- कंडक्टर क्रॉस-सेक्शन की स्थिरता।
- संपर्क सतहों की उपयुक्तता.
- निर्दिष्ट यांत्रिक गुणों का अनुपालन।
प्रेस प्रस्ताव को सामग्री विनिर्देश का समर्थन करना चाहिए, न कि उसे प्रतिस्थापित करना चाहिए।
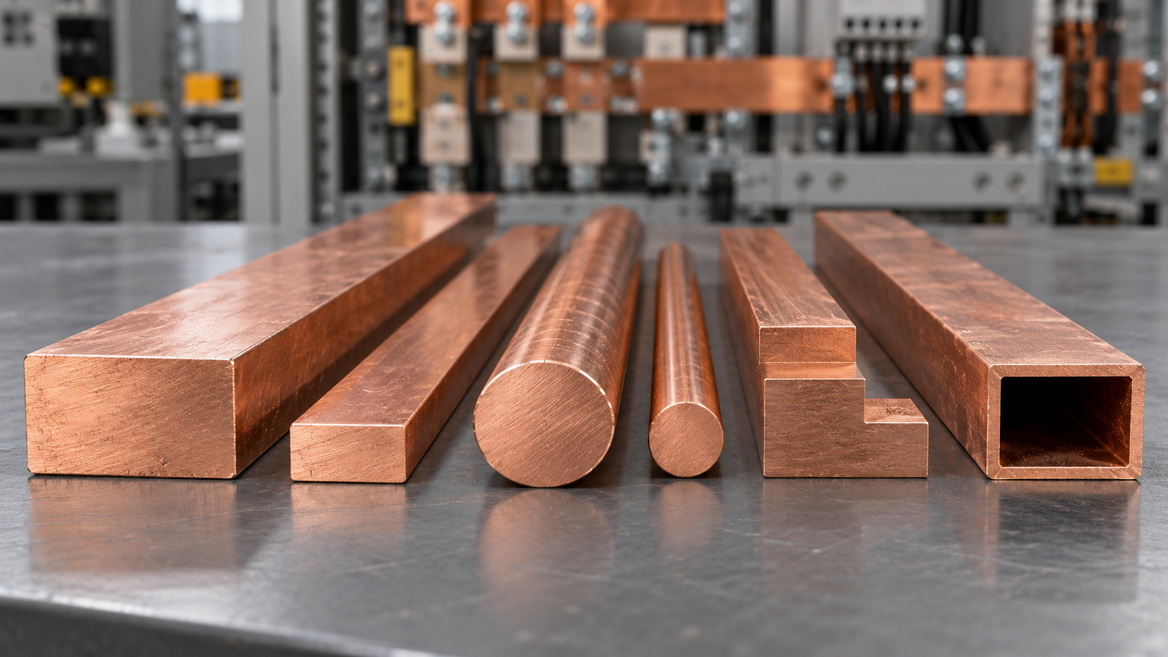
सभी विद्युत कंडक्टर एक ही स्थिति में नहीं खरीदे जाते हैं। C10100 मिश्र धातु डेटाबेस हॉट-एक्सट्रूडेड, हार्ड और नियंत्रित-अनाज-आकार के आकार के लिए विभिन्न यांत्रिक गुणों को सूचीबद्ध करता है। यह प्रासंगिक अनुप्रयोगों के बीच बस बार, बस कंडक्टर और खोखले कंडक्टर की भी पहचान करता है।
नतीजतन, उपकरण चुनने से पहले आवश्यक अंतिम स्थिति को परिभाषित करें। एक हॉट-एक्सट्रूडेड प्रोफ़ाइल एक तैयार कंडक्टर के बजाय एक मध्यवर्ती उत्पाद हो सकता है।
हमारा अनुशंसित क्रय क्रम पहले ड्राइंग, सामग्री विनिर्देश, अंतिम स्थिति और निरीक्षण आवश्यकताओं को स्थापित करना है। फिर उन्हें प्राप्त करने के लिए आवश्यक एक्सट्रूज़न और फिनिशिंग मार्ग का आकलन करें।
अप्रत्यक्ष एक्सट्रूज़न बिलेट-कंटेनर घर्षण से जुड़ी भिन्नता को कम करता है। अधिक सुसंगत विरूपण स्थितियाँ एक्सट्रूज़न के साथ अधिक समान आयाम, अनाज संरचना और यांत्रिक गुणों का समर्थन कर सकती हैं। ये स्थापित प्रक्रिया लाभ हैं, हालांकि प्रकाशित एल्यूमीनियम अनुभव को तांबे के लिए संख्यात्मक गारंटी के रूप में नहीं माना जाना चाहिए।
विद्युत तांबे की प्रोफ़ाइल के लिए, उपयोगी प्रश्न केवल यह नहीं है कि अप्रत्यक्ष एक्सट्रूज़न 'अधिक सटीक' है या नहीं। पूछें:
> क्या प्रस्तावित लाइन दोहराए गए बिलेट्स में स्वीकृत उत्पाद लंबाई के दौरान हर महत्वपूर्ण आयाम को बनाए रख सकती है?
ट्रायल एक्सट्रूज़न के सामने, मध्य और पीछे से माप का अनुरोध करें। एक औसत आयाम अस्वीकार्य भिन्नता को छुपा सकता है।
अप्रत्यक्ष एक्सट्रूज़न बिलेट सतह की स्थिति के प्रति अधिक संवेदनशील है क्योंकि सतह के दोष और संदूषण एक्सट्रूज़न को प्रभावित कर सकते हैं। इसलिए ढली हुई सतह परत को हटाना और साफ बिलेट्स बनाए रखना महत्वपूर्ण विचार हैं।
यह एक व्यावसायिक व्यापार-बंद बनाता है। बेहतर स्थिरता के लिए अतिरिक्त बिलेट तैयारी, हैंडलिंग और निरीक्षण की आवश्यकता हो सकती है।
सावधानीपूर्वक तैयार किए गए बिलेट्स का उपयोग करके एक अप्रत्यक्ष प्रेस की तुलना एक अलग बिलेट स्थिति का उपयोग करके सीधे प्रेस से न करें और पूरे परिणाम को मशीन आर्किटेक्चर के लिए जिम्मेदार ठहराएं।
एक प्रोफ़ाइल को उपलब्ध टूलींग और समर्थन व्यवस्था के अनुरूप होना चाहिए। अप्रत्यक्ष एक्सट्रूज़न के साथ, खोखला तना और डाई समर्थन प्रयोग करने योग्य प्रोफ़ाइल लिफाफे को बाधित करता है। एक पर्याप्त शक्तिशाली प्रेस अभी भी चौड़े या असामान्य आकार के कंडक्टर के लिए अनुपयुक्त हो सकता है।
प्रत्येक प्रस्तावित विद्युत तांबे प्रोफ़ाइल के लिए, निम्नलिखित को शामिल करते हुए व्यवहार्यता समीक्षा का अनुरोध करें:
1. कुल चौड़ाई और ऊंचाई.
2. क्रॉस-अनुभागीय क्षेत्र.
3. न्यूनतम अनुभाग मोटाई।
4. ठोस या खोखला निर्माण।
5. आवश्यक एक्सट्रूज़न लंबाई।
6. डाई समर्थन और उत्पाद मार्ग।
यह ड्राइंग-स्तरीय समीक्षा विस्तृत मूल्य तुलना से पहले होनी चाहिए।
खोखले तांबे के उत्पाद अतिरिक्त टूलींग और संरेखण आवश्यकताओं का परिचय देते हैं। हेवी-मेटल ट्यूब एक्सट्रूज़न सिस्टम विलक्षणता को नियंत्रित करने के लिए भेदी उपकरणों और निर्देशित घटकों को शामिल कर सकते हैं। ऐसी व्यवस्थाएं किसी भी एक्सट्रूज़न विधि की स्वचालित विशेषता के बजाय अनुप्रयोग-विशिष्ट होती हैं।
खोखले विद्युत कंडक्टरों के लिए, आपूर्तिकर्ता से यह समझाने के लिए कहें कि प्रस्तावित टूलींग आंतरिक ज्यामिति को कैसे बनाता और नियंत्रित करता है। यह न मानें कि ठोस तांबे की छड़ों के साथ अनुभव खोखले प्रोफ़ाइल के लिए उपयुक्तता साबित होता है।
बिलेट-कंटेनर घर्षण को कम करने से एक्सट्रूज़न लोड कम हो सकता है और थर्मल स्थिरता में सुधार हो सकता है। हालाँकि, यह संपूर्ण लाइन की उत्पादन दर स्थापित नहीं करता है। अप्रत्यक्ष एक्सट्रूज़न में अभी भी टूलींग, बिलेट तैयारी और प्रोफ़ाइल-लिफाफा बाधाएं हैं।
खरीद उद्देश्यों के लिए, हम मापने की सलाह देते हैं:
- प्रति परिचालन घंटे में स्वीकृत किलोग्राम।
- बिलेट तैयारी का समय.
- बिलेट लोडिंग और हैंडलिंग समय।
- एक्सट्रूज़न और नॉन-एक्सट्रूज़न चक्र का समय।
- उपकरण-परिवर्तन की अवधि.
- फिनिशिंग क्षमता और अस्वीकृति दर।
एक प्रेस जो तेजी से बाहर निकलती है वह अभी भी कम स्वीकार्य उत्पाद वितरित कर सकती है यदि कोई अन्य चरण बाधा बन जाता है।
कम एक्सट्रूज़न बल को सीधे बिजली की खपत में वादा किए गए प्रतिशत कमी में परिवर्तित न करें।
स्पष्ट रूप से परिभाषित माप सीमा के साथ मीटर्ड परीक्षण परिणामों का अनुरोध करें। बताएं कि क्या तुलना में बिलेट हीटिंग, हाइड्रोलिक ऑपरेशन, सहायक उपकरण और फिनिशिंग शामिल है।
निष्पक्ष मूल्यांकन के लिए, तुलनीय तांबे के ग्रेड, बिलेट की स्थिति, प्रोफ़ाइल चित्र और स्वीकृति मानदंड का उपयोग करें। अन्यथा, रिपोर्ट किया गया ऊर्जा अंतर अकेले एक्सट्रूज़न विधि के बजाय असमान उत्पादन स्थितियों को प्रतिबिंबित कर सकता है।
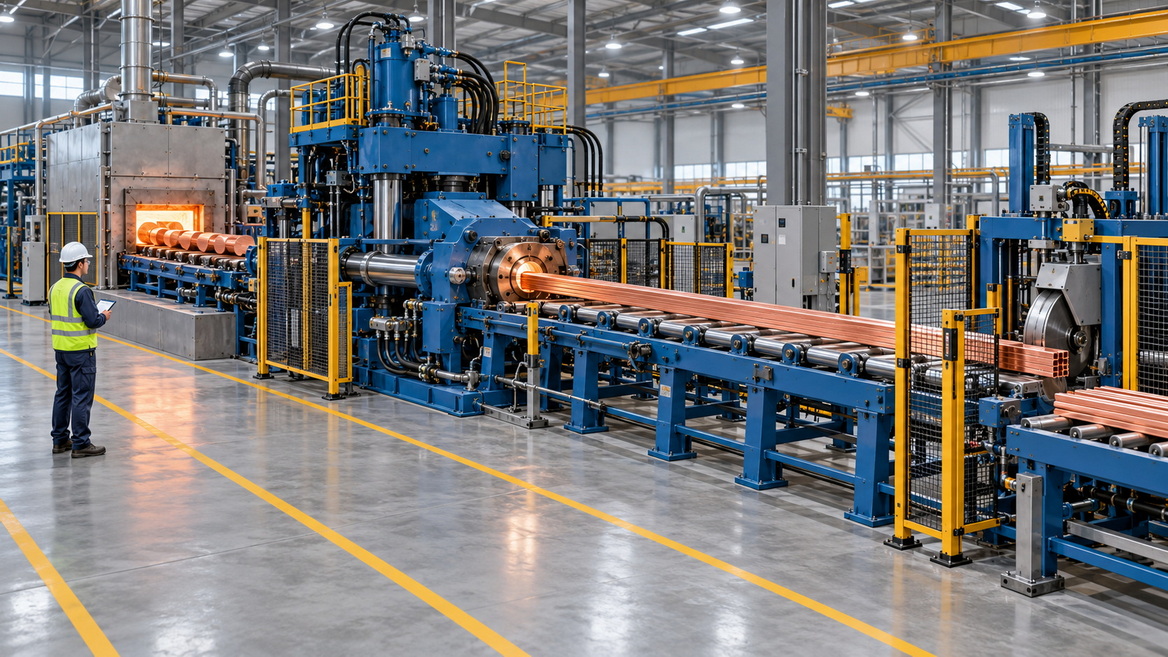
खरीद मूल्य निवेश निर्णय का केवल एक हिस्सा है। हमारी अनुशंसित तुलना प्रति स्वीकृत किलोग्राम रूपांतरण लागत है, जिसकी गणना दोनों प्रस्तावों के लिए समान लेखांकन नियमों का उपयोग करके की जाती है।
शामिल करना:
- वार्षिकीकृत उपकरण लागत।
- श्रम और रखरखाव.
- टूलींग और प्रतिस्थापन भागों।
- ऊर्जा।
- बिलेट तैयारी.
- फिनिशिंग और निरीक्षण.
- स्क्रैप रिकवरी क्रेडिट के बाद शुद्ध धातु हानि।
रूपांतरण प्रदर्शन की तुलना करते समय तांबे की खरीद लागत को अलग रखें, या दोनों विकल्पों के लिए समान धातु-मूल्य निर्धारण मान्यताओं को लागू करें।
साथ ही भौतिक उपज को प्रथम-पास स्वीकृति से अलग करें। पुनर्प्राप्त करने योग्य तांबे के स्क्रैप का मूल्य है, लेकिन अस्वीकृत उत्पादन को इकट्ठा करना, प्रसंस्करण करना और प्रतिस्थापित करना अभी भी संसाधनों की खपत करता है।
एक उपयोगी आपूर्तिकर्ता प्रस्ताव को इन धारणाओं को स्पष्ट करना चाहिए। इसे उन्हें आकर्षक नाममात्र उत्पादन दर के पीछे नहीं छिपाना चाहिए।
निम्नलिखित निर्णय उदाहरण हैं, रिपोर्ट किए गए Xinxinke ग्राहक प्रोजेक्ट नहीं।
आकार और ऑर्डर मात्रा में लगातार बदलाव के साथ कई ठोस कंडक्टर प्रोफाइल बनाने वाले निर्माता पर विचार करें।
एक प्रत्यक्ष एक्सट्रूज़न प्रेस शीघ्र विचार योग्य है क्योंकि प्रत्यक्ष एक्सट्रूज़न आम तौर पर अधिक विनिर्माण लचीलापन प्रदान करता है और पारंपरिक अप्रत्यक्ष स्टेम-मार्ग प्रतिबंध से बचाता है।
क्रय मूल्यांकन में बदलाव के समय, टूलींग पहुंच, हैंडलिंग व्यवस्था और प्रतिनिधि चित्रों में प्रदर्शित उत्पादन को प्राथमिकता दी जानी चाहिए।
अब एक निर्माता पर विचार करें जो बार-बार बैचों में एक स्थिर प्रोफ़ाइल परिवार का उत्पादन करता है, जहां लंबाई के अनुसार आयामी भिन्नता डाउनस्ट्रीम कठिनाई का कारण बनती है।
अप्रत्यक्ष एक्सट्रूज़न एक विस्तृत परीक्षण के योग्य है क्योंकि इसकी अधिक सुसंगत विरूपण स्थितियाँ उस भिन्नता को संबोधित कर सकती हैं। हालाँकि, प्रोफ़ाइल को समर्थन व्यवस्था के अनुरूप होना चाहिए, और बिलेट की तैयारी को लागत तुलना में शामिल किया जाना चाहिए।
निवेश का मामला तभी विश्वसनीय बनता है जब प्रक्रिया के लाभ मापी गई स्वीकृति, कम फिनिशिंग, या बेहतर उपयोग योग्य आउटपुट में तब्दील हो जाते हैं।
ड्राइंग, कॉपर ग्रेड, अंतिम स्थिति, वार्षिक मात्रा और आवश्यक डिलीवरी लंबाई प्रदान करें।
सामान्य आयामों से अलग महत्वपूर्ण आयामों की पहचान करें। बताएं कि कौन सी सतहें विद्युत संपर्क या असेंबली इंटरफेस के रूप में काम करती हैं।
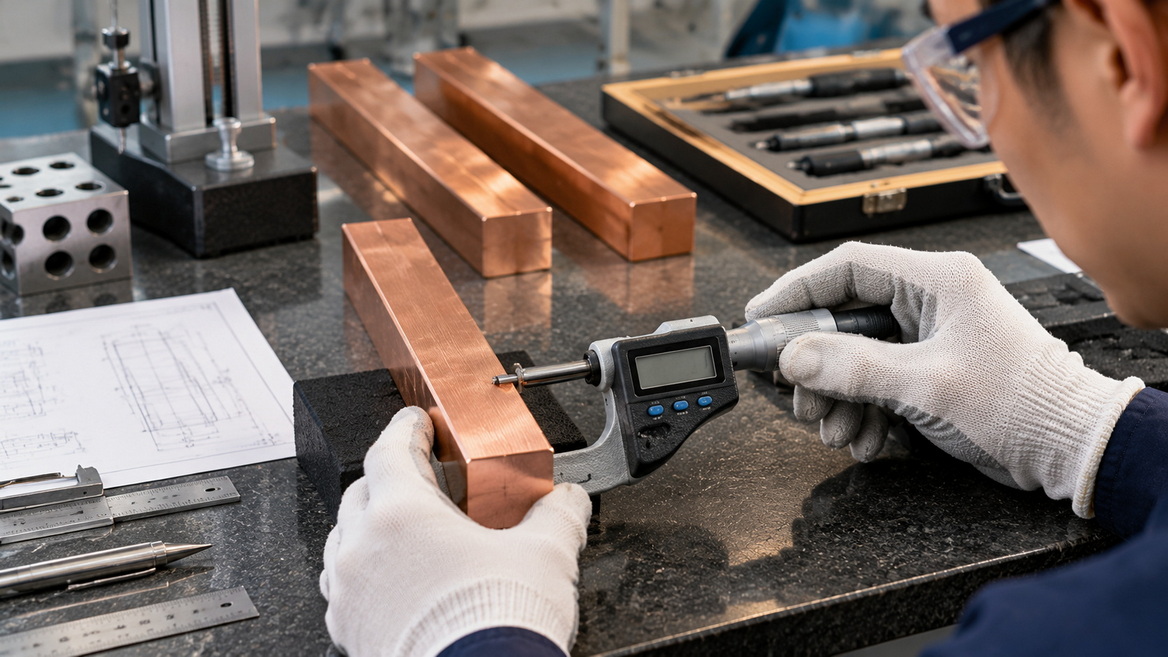
दस्तावेज़ बिलेट स्रोत, आयाम, सतह की तैयारी, और थर्मल स्थिति। दो प्रस्तावित मार्गों के बीच किसी भी अंतर को रिकॉर्ड करें।
निष्पक्ष तुलना के लिए समान सेटिंग्स की आवश्यकता नहीं होती है। इसके लिए प्रत्येक प्रक्रिया के लिए उपयुक्त पारदर्शी सेटिंग्स की आवश्यकता होती है।
आयामी निरीक्षण के साथ-साथ लोड, गति और तापमान रिकॉर्ड का अनुरोध करें।
जहां खरीद विनिर्देश के अनुसार आवश्यक हो, चालकता और यांत्रिक-संपत्ति परिणाम शामिल करें। प्रत्येक परिणाम को उसके बिलेट और प्रसंस्करण इतिहास से पता लगाने योग्य रखें।
एक आकर्षक नमूने से उपकरण स्वीकृत न करें।
एक परीक्षण अनुक्रम पर सहमत हों जिसमें बार-बार बिलेट्स और प्रासंगिक उत्पाद परिवर्तन शामिल हों। केवल सुविधाजनक रूप से चयनित अनुभागों के बजाय स्वीकृत लंबाई का निरीक्षण करें।
वाणिज्यिक समझौते में स्वीकृति की शर्तें लिखें। आपूर्ति किए गए टूलींग के लिए उत्पाद, परीक्षण की स्थिति, आउटपुट आधार, निरीक्षण विधि और जिम्मेदारी निर्दिष्ट करें।
यह सामान्य प्रदर्शन वादे को व्यावहारिक सत्यापन योजना में परिवर्तित करता है।
नहीं, यह संभावित स्थिरता लाभ प्रदान करता है, लेकिन पारंपरिक अप्रत्यक्ष उपकरण में प्रोफाइल-लिफाफा और बिलेट-तैयारी की बाधाएं होती हैं। प्रत्यक्ष एक्सट्रूज़न विविध उत्पाद पोर्टफोलियो के लिए बेहतर अनुकूल हो सकता है।
स्वाभाविक रूप से नहीं. आवश्यक चालकता तांबे के ग्रेड और सामग्री की स्थिति से जुड़ी होनी चाहिए। उदाहरण के लिए, C10100 में 101% IACS की प्रकाशित न्यूनतम एनील्ड चालकता है, जो इस दावे से स्वतंत्र है कि एक प्रेस आर्किटेक्चर चालकता में सुधार करता है।
प्रत्यक्ष एक्सट्रूज़न को सटीक उत्पादन से बाहर नहीं रखा गया है। इसकी उपयुक्तता निर्दिष्ट आयामों और अंतिम स्थिति के विरुद्ध प्रदर्शित की जानी चाहिए। अप्रत्यक्ष एक्सट्रूज़न की स्थिरता का लाभ यह स्थापित नहीं करता है कि प्रत्यक्ष एक्सट्रूज़न किसी विशेष ड्राइंग को विफल कर देगा।
दोनों को नियंत्रित सामग्री तैयारी की आवश्यकता होती है। अप्रत्यक्ष एक्सट्रूज़न विशेष ध्यान देने योग्य है क्योंकि बिलेट सतह दोष उत्पाद में स्थानांतरित हो सकते हैं; ढली हुई सतह परत को हटाना आवश्यक हो सकता है।
खोखले-उत्पाद की व्यवहार्यता संपूर्ण टूलींग और प्रेस व्यवस्था पर निर्भर करती है। कॉपर ट्यूब एक्सट्रूज़न उपकरण समर्पित भेदी और मार्गदर्शन प्रणालियों का उपयोग कर सकते हैं, इसलिए खरीदारों को एप्लिकेशन-विशिष्ट मूल्यांकन का अनुरोध करना चाहिए।


