
Please Choose Your Language
Visualizações: 253 Autor: Xinxinke Extrusion Publicação: 2026-10-24 Origem: Site


Menu Conteúdo
● Como funcionam as prensas de extrusão de cobre direta e indireta
>> Extrusão direta: o tarugo se move através do contêiner
>> Extrusão indireta: o tarugo permanece estacionário em relação ao contêiner
● Prensa de extrusão direta versus indireta: comparação rápida
● Qualidade do cobre elétrico: o que a imprensa pode – e não pode – melhorar
>> A condutividade depende da seleção do material
>> As propriedades finalizadas devem corresponder à aplicação
● Comparando precisão dimensional e qualidade de superfície
>> Por que a extrusão indireta pode melhorar a consistência
>> Por que a preparação do tarugo se torna mais importante
● Limitações de geometria de perfil, ferramentas e equipamentos
>> Verifique o envelope do perfil antes de comparar a tonelagem
>> Condutores ocos exigem uma avaliação de ferramentas separada
● Eficiência de produção: meça o ciclo completo
>> Carga de extrusão mais baixa não é o mesmo que produção mais alta
>> Evite reivindicações universais de economia de energia
● Um modelo prático de custo para produção de perfis de cobre
● Cenários de seleção ilustrativos para perfis elétricos de cobre
>> Cenário 1: Um fabricante com um amplo mix de produtos
>> Cenário 2: Um perfil de precisão repetido
● Cinco etapas para validar uma proposta de prensa extrusora de cobre
>> 1. Defina o produto acabado
>> 2. Concordar com condições de teste comparáveis
>> 3. Registre dados de processo e qualidade juntos
>> 4. Meça a produção repetida
>> 5. Estabeleça critérios de aceitação antes de fazer o pedido
>> A extrusão indireta é sempre melhor para perfis elétricos de cobre?
>> A extrusão indireta aumenta a condutividade do cobre?
>> A extrusão direta pode produzir condutores de cobre de precisão?
>> Qual processo precisa de tarugos mais limpos?
>> Qualquer um dos métodos pode produzir perfis ocos de cobre?
Escolhendo um direto vs. A prensa de extrusão indireta para perfis elétricos de cobre se resume a uma compensação prática: flexibilidade de produção versus consistência de processo. A extrusão direta geralmente oferece uma rota mais direta para diversos tamanhos de perfis e combinações de produtos. A extrusão indireta reduz o atrito de deslizamento entre o tarugo e o contêiner, o que pode suportar dimensões mais consistentes e estrutura metalúrgica ao longo do comprimento extrudado. Nenhum dos métodos é automaticamente o melhor investimento.
No Xinxinke Co., Ltd. , nossa perspectiva começa com o condutor acabado e não com a especificação da máquina. Com base em mais de 30 anos na fabricação de equipamentos de extrusão de cobre e alumínio, nos concentramos em adequar equipamentos e soluções personalizadas às necessidades de produção do cliente.
A questão decisiva é a repetibilidade : qual rota de produção completa pode fornecer repetidamente a geometria, as propriedades do material e a produção vendável exigidas a um custo aceitável?

Na extrusão direta, um aríete empurra o tarugo aquecido através de uma matriz estacionária. O metal sai na mesma direção do movimento do aríete.
À medida que o tarugo percorre o recipiente, o atrito deslizante aumenta a força de extrusão necessária. O comprimento de contato muda durante o curso, contribuindo para mudanças nas condições de carga e deformação. No entanto, a extrusão direta oferece um arranjo relativamente simples e uma flexibilidade considerável para a fabricação de perfis.
Para perfis elétricos de cobre, avalie esse método quando o portfólio de produtos incluir diferentes tamanhos de condutores, seções maiores ou trocas frequentes de ferramentas. Os fabricantes de prensas para metais pesados oferecem sistemas diretos configurados especificamente para os requisitos da aplicação, incluindo equipamentos integrados de manuseio e acabamento.
Na extrusão indireta, a matriz e o tarugo se movem um em relação ao outro enquanto o tarugo permanece estacionário em relação ao recipiente. Dependendo do arranjo da máquina, a matriz avança para dentro do tarugo ou o tarugo e o recipiente avançam em direção à matriz.
A característica definidora é a ausência de deslizamento do tarugo para o contêiner. Em arranjos indiretos convencionais, o material extrudado passa através de uma haste de suporte oca. Isto reduz uma importante fonte de atrito, mas introduz restrições relacionadas ao suporte e à passagem disponível do perfil.
A “extrusão sem atrito” é, portanto, enganosa. A extrusão indireta remove um componente de atrito específico; não elimina o atrito da matriz ou o trabalho necessário para deformar o cobre.
A comparação a seguir descreve tendências do processo, não resultados garantidos para cada perfil de cobre.
| Fator de seleção | Prensa de extrusão direta | Prensa de extrusão indireta |
|---|---|---|
| Relação tarugo-contêiner | O boleto desliza dentro do contêiner | Nenhum deslizamento relativo do contêiner de tarugos |
| Carga de extrusão | Inclui fricção adicional na parede do contêiner | Contribuição de carga reduzida devido ao atrito do contêiner |
| Condições ao longo do curso | Maior variação potencial | Condições de deformação mais consistentes |
| Envelope de perfil | Geralmente maior flexibilidade de layout | Restrito pela geometria da haste e do suporte |
| Preparação da superfície do tarugo | Importante para a qualidade do produto | Particularmente importante porque os defeitos superficiais podem transferir |
| Consistência dimensional | Depende fortemente de ferramentas e controle de processo | Vantagem potencial ao longo do comprimento extrudado |
| Melhor base de seleção | Gama de produtos e economia de produção completa | Benefícios de consistência verificados em relação a restrições adicionais |
Uma prensa de extrusão indireta não produz automaticamente cobre de maior condutividade.
O grau, composição, condição e processamento subsequente do cobre devem ser especificados independentemente do método de extrusão. A Copper Development Association lista cobre eletrônico livre de oxigênio C10100 com um teor mínimo de cobre de 99,99% e uma condutividade elétrica recozida mínima de 101% IACS. IACS significa International Annealed Copper Standard, a referência usada para expressar condutividade.
Esta distinção é importante quando se comparam propostas. Uma declaração como “melhor desempenho elétrico” deve identificar a melhoria mensurável:
- Condutividade do material acabado.
- Consistência da seção transversal do condutor.
- Adequação das superfícies de contacto.
- Conformidade com propriedades mecânicas especificadas.
A proposta da imprensa deve apoiar a especificação do material, e não substituí-la.
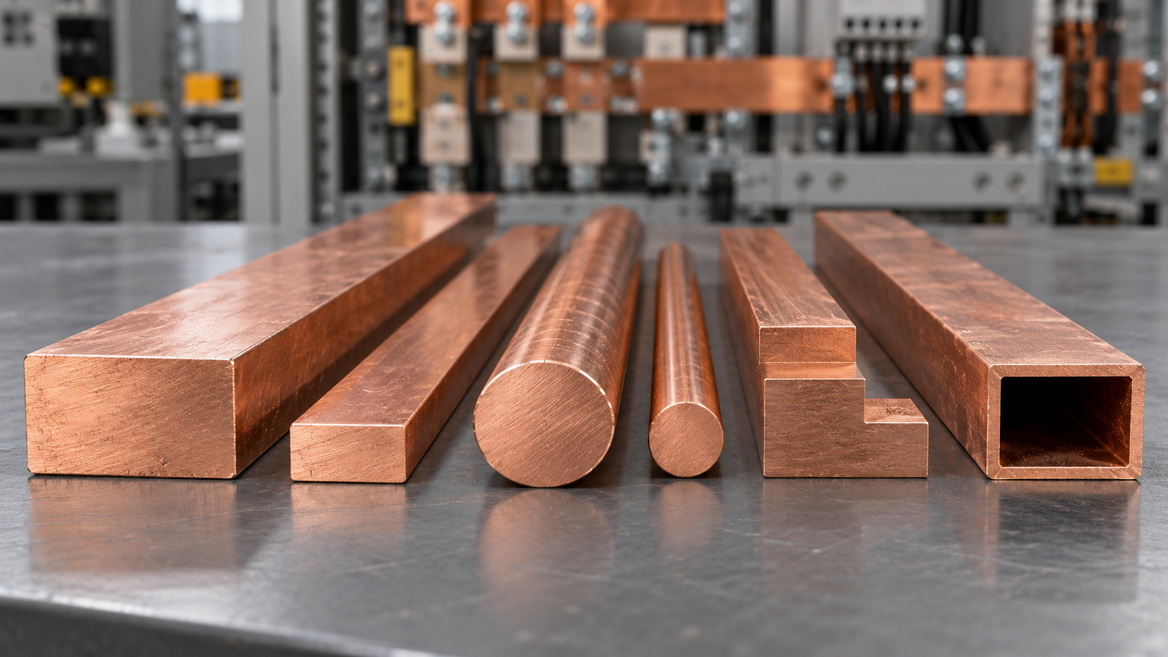
Os condutores elétricos não são todos adquiridos nas mesmas condições. O banco de dados da liga C10100 lista diferentes propriedades mecânicas para formas extrudadas a quente, duras e com tamanho de grão controlado. Ele também identifica barramentos, condutores de barramento e condutores ocos entre aplicações relevantes.
Conseqüentemente, defina a condição final necessária antes de escolher o equipamento. Um perfil extrudado a quente pode ser um produto intermediário em vez de um condutor acabado.
Nossa sequência de compra recomendada é estabelecer primeiro o desenho, a especificação do material, a condição final e os requisitos de inspeção. Em seguida, avalie a rota de extrusão e acabamento necessária para alcançá-los.
A extrusão indireta reduz a variação associada ao atrito entre o tarugo e o contêiner. Condições de deformação mais consistentes podem suportar dimensões, estrutura de grãos e propriedades mecânicas mais uniformes ao longo da extrusão. Estas são vantagens de processo estabelecidas, embora a experiência publicada com alumínio não deva ser tratada como uma garantia numérica para o cobre.
Para um perfil elétrico de cobre, a questão útil não é simplesmente se a extrusão indireta é “mais precisa”. Pergunte:
> A linha proposta pode manter todas as dimensões críticas ao longo do comprimento aceito do produto, em tarugos repetidos?
Solicite medições da parte frontal, intermediária e traseira das extrusões de teste. Uma dimensão média pode ocultar variações inaceitáveis.
A extrusão indireta é mais sensível à condição da superfície do tarugo porque defeitos superficiais e contaminação podem afetar a extrusão. A remoção da camada superficial fundida e a manutenção dos tarugos limpos são, portanto, considerações importantes.
Isso cria uma compensação comercial. A consistência aprimorada pode exigir preparação, manuseio e inspeção adicionais do tarugo.
Não compare uma prensa indireta usando tarugos cuidadosamente preparados com uma prensa direta usando uma condição de tarugo diferente e atribua todo o resultado à arquitetura da máquina.
Um perfil deve caber nas ferramentas disponíveis e no arranjo de suporte. Na extrusão indireta, a haste oca e o suporte da matriz restringem o envelope de perfil utilizável. Uma prensa suficientemente potente pode ainda ser inadequada para um condutor largo ou de formato incomum.
Para cada perfil elétrico de cobre proposto, solicite uma análise de viabilidade abrangendo:
1. Largura e altura totais.
2. Área transversal.
3. Espessura mínima da seção.
4. Construção sólida ou oca.
5. Comprimento de extrusão necessário.
6. Suporte da matriz e passagem do produto.
Esta revisão em nível de desenho deve preceder uma comparação detalhada de preços.
Os produtos de cobre oco apresentam requisitos adicionais de ferramentas e alinhamento. Os sistemas de extrusão de tubos de metal pesado podem incorporar dispositivos de perfuração e componentes guiados para controlar a excentricidade. Tais arranjos são específicos da aplicação e não uma característica automática de qualquer método de extrusão.
Para condutores elétricos ocos, peça ao fornecedor que explique como as ferramentas propostas criam e controlam a geometria interna. Não presuma que a experiência com barras de cobre sólidas comprove a adequação para um perfil oco.
A redução do atrito entre o tarugo e o recipiente pode reduzir a carga de extrusão e melhorar a consistência térmica. No entanto, isso não estabelece a taxa de produção de uma linha inteira. A extrusão indireta ainda possui restrições de ferramentas, preparação de tarugos e envelope de perfil.
Para fins de aquisição, recomendamos medir:
- Quilogramas aceitos por hora de operação.
- Tempo de preparação do boleto.
- Tempo de carregamento e manuseio do boleto.
- Tempo de ciclo de extrusão e não extrusão.
- Duração da troca de ferramenta.
- Capacidade de acabamento e taxa de rejeição.
Uma prensa que extrusa mais rapidamente ainda pode produzir produtos menos aceitos se outro estágio se tornar o gargalo.
Não converta a força de extrusão mais baixa diretamente numa redução percentual prometida no consumo de eletricidade.
Solicite resultados de testes medidos com um limite de medição claramente definido. Indique se a comparação inclui aquecimento de tarugos, operação hidráulica, equipamentos auxiliares e acabamento.
Para uma avaliação justa, use classes de cobre, condições de tarugo, desenhos de perfil e critérios de aceitação comparáveis. Caso contrário, a diferença de energia reportada pode reflectir condições de produção desiguais e não apenas o método de extrusão.
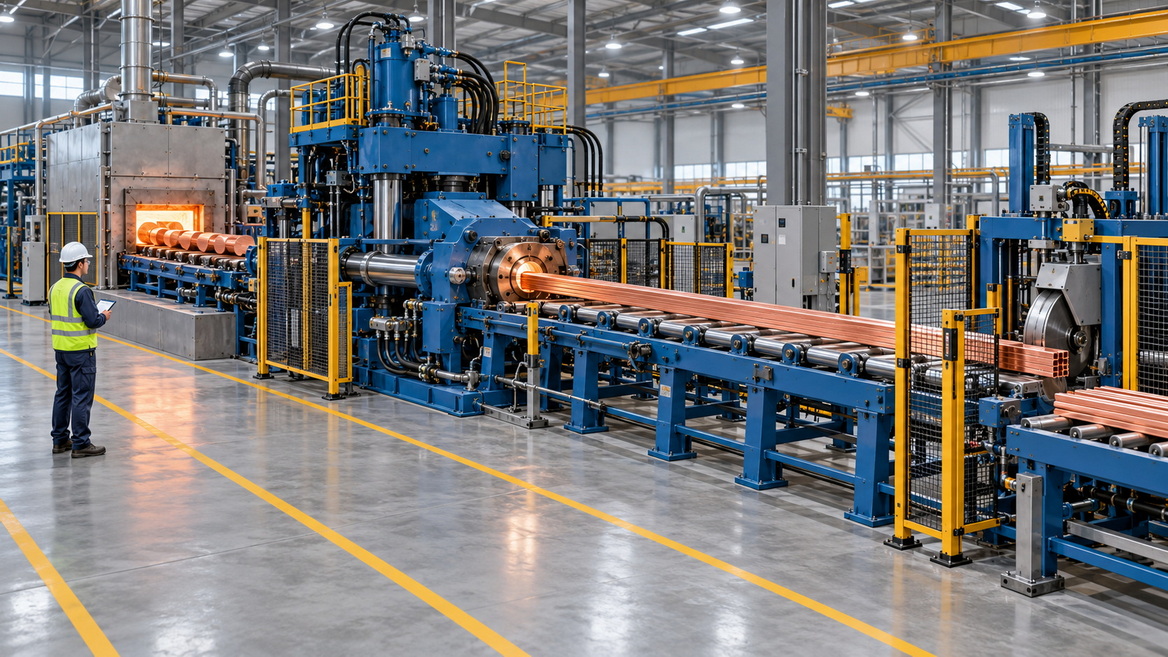
O preço de compra é apenas uma parte da decisão de investimento. Nossa comparação recomendada é o custo de conversão por quilograma aceito, calculado utilizando as mesmas regras contábeis para ambas as propostas.
Incluir:
- Custo anualizado do equipamento.
- Mão de obra e manutenção.
- Ferramentas e peças de reposição.
- Energia.
- Preparação de boleto.
- Acabamento e inspeção.
- Perdas líquidas de metal após créditos de recuperação de sucata.
Mantenha o custo de compra do cobre separado ao comparar o desempenho da conversão ou aplique as mesmas premissas de preço do metal a ambas as opções.
Distinga também o rendimento do material da aceitação na primeira passagem. A sucata de cobre recuperável tem valor, mas coletar, processar e substituir a produção rejeitada ainda consome recursos.
Uma proposta útil de fornecedor deve tornar visíveis essas suposições. Não deverá escondê-los atrás de uma taxa de produção nominal atractiva.
A seguir estão exemplos de decisões, não relatados projetos de clientes Xinxinke.
Considere um fabricante que produz vários perfis condutores sólidos com mudanças frequentes no tamanho e na quantidade do pedido.
Uma prensa de extrusão direta merece consideração antecipada porque a extrusão direta geralmente proporciona maior flexibilidade de fabricação e evita a restrição convencional de passagem indireta da haste.
A avaliação de compras deve priorizar o tempo de troca, o acesso às ferramentas, os arranjos de manuseio e a produção demonstrada em desenhos representativos.
Agora considere um fabricante produzindo uma família de perfis estáveis em lotes repetidos, onde a variação dimensional longitudinal causa dificuldades posteriores.
A extrusão indireta merece um teste detalhado porque suas condições de deformação mais consistentes podem resolver essa variação. Porém, o perfil deve se adequar ao arranjo de suporte e a preparação do tarugo deve ser incluída na comparação de custos.
O caso de investimento só se torna convincente quando essas vantagens do processo se traduzem em aceitação medida, acabamento reduzido ou produção útil melhorada.
Forneça o desenho, o grau de cobre, a condição final, o volume anual e os comprimentos de entrega necessários.
Identifique as dimensões críticas separadamente das dimensões gerais. Explique quais superfícies servem como contatos elétricos ou interfaces de montagem.
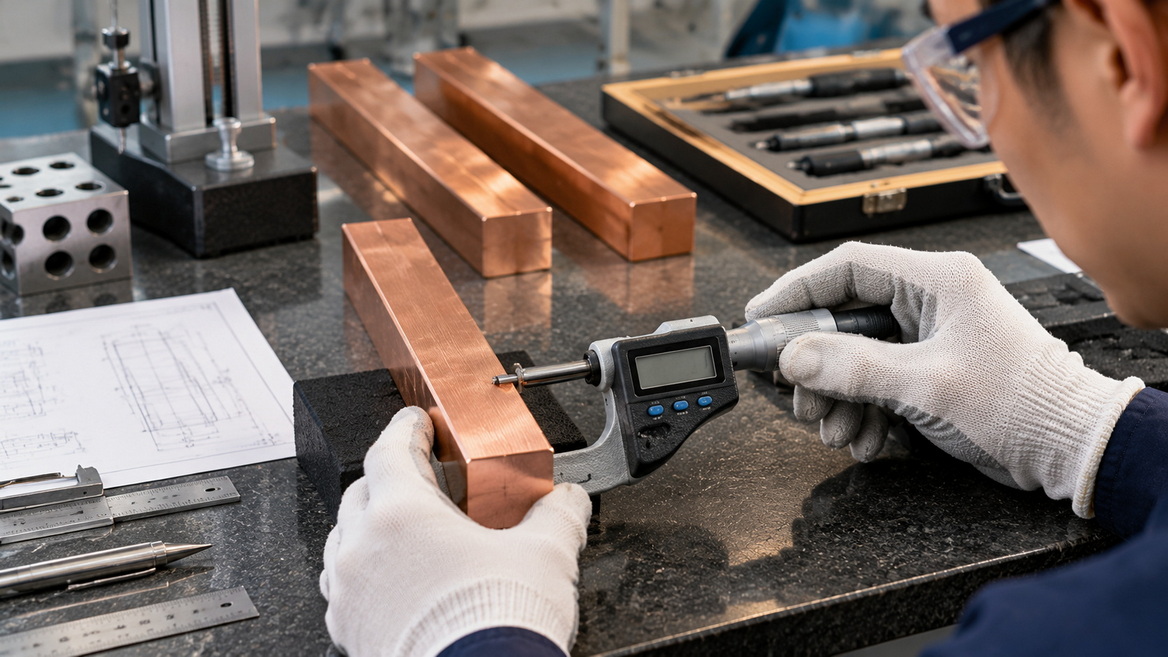
Documente a origem do tarugo, dimensões, preparação da superfície e condição térmica. Registre quaisquer diferenças entre as duas rotas propostas.
A comparação justa não requer configurações idênticas. Requer configurações transparentes adequadas a cada processo.
Solicite registros de carga, velocidade e temperatura juntamente com a inspeção dimensional.
Quando exigido pelas especificações de compra, inclua resultados de condutividade e propriedades mecânicas. Mantenha cada resultado rastreável ao seu histórico de boleto e processamento.
Não aprove equipamentos de uma amostra atraente.
Combine uma sequência de teste que inclua tarugos repetidos e alterações relevantes no produto. Inspecione os comprimentos aceitos em vez de apenas as seções convenientemente selecionadas.
Escreva as condições de aceitação no acordo comercial. Especifique o produto, as condições de teste, a base de produção, o método de inspeção e a responsabilidade pelas ferramentas fornecidas.
Isto converte uma promessa geral de desempenho num plano de verificação prático.
Não. Ele oferece vantagens potenciais de consistência, mas o equipamento indireto convencional tem restrições de envelope de perfil e preparação de tarugos. A extrusão direta pode se adequar melhor a um portfólio variado de produtos.
Não inerentemente. A condutividade necessária deve estar vinculada ao tipo de cobre e à condição do material. Por exemplo, o C10100 tem uma condutividade recozida mínima publicada de 101% IACS, independente da afirmação de que uma arquitetura de prensa melhora a condutividade.
A extrusão direta não está excluída da produção de precisão. Sua adequação deve ser demonstrada em relação às dimensões especificadas e ao estado final. A vantagem de consistência da extrusão indireta não estabelece que a extrusão direta irá falhar em um desenho específico.
Ambos requerem preparação controlada do material. A extrusão indireta merece atenção especial porque defeitos superficiais do tarugo podem ser transferidos para o produto; a remoção da camada superficial fundida pode ser necessária.
A viabilidade do produto oco depende do conjunto completo de ferramentas e do arranjo da prensa. Os equipamentos de extrusão de tubos de cobre podem usar sistemas dedicados de perfuração e orientação, portanto, os compradores devem solicitar uma avaliação específica da aplicação.


