
Please Choose Your Language
المشاهدات: 269 المؤلف: Xinxinke Extrusion وقت النشر: 2026-10-22 المنشأ: موقع


قائمة المحتوى
● لمحة سريعة عن عيوب بثق الألمنيوم
● 1. تكاليف الأدوات المخصصة يمكن أن تضعف اقتصاديات الطلبات الصغيرة
>> تقييم الأدوات مقابل الطلب المتوقع
● 2. لا يمكن لسحب الألمنيوم إنتاج كل الأشكال الهندسية مباشرة
● 3. الجدران الرقيقة والميزات العميقة تجعل الإنتاج أكثر صعوبة
>> لماذا الحد الأدنى للوزن ليس دائمًا الحد الأدنى من التكلفة
● 4. التفاوتات الأبعاد تحتاج إلى اتفاق مبكر
>> حدد الأبعاد الوظيفية بدلاً من تشديد كل شيء
● 5. يمكن أن تؤثر عيوب السطح على التطبيقات الزخرفية
● 6. يؤدي اختيار السبائك إلى مقايضات الأداء
● 7. المعالجة الثانوية يمكن أن تقلل من ميزة التكلفة الواضحة
● 8. اضغط على القدرة التي تحدد حجم ملف التعريف ومزيج المنتج
● إطار عملي لمقارنة تكاليف الأجزاء النهائية
● خمس خطوات لتقليل مخاطر سحب الألمنيوم
● ناقش متطلبات البثق الخاصة بك مع Xinxinke
>> هل سحب الألمنيوم غير مناسب لعمليات الإنتاج الصغيرة؟
>> هل يمكن لقذف الألمنيوم تحقيق تفاوتات صارمة؟
>> لماذا تظهر سحب الألمنيوم خطوطًا مرئية؟
>> هل تعتبر سحب الألمنيوم المجوفة دائمًا خيارًا سيئًا؟
>> هل يمكن لسبيكة واحدة أن تناسب كل تطبيقات البثق؟
● مراجع
أهم عيوب يشمل سحب الألمنيوم تكاليف الأدوات المخصصة، وقيود التصميم المقطعية، واختلاف الأبعاد، وعيوب السطح، والحاجة إلى المعالجة الثانوية. يؤدي اختيار السبائك أيضًا إلى إنشاء مقايضات بين القوة وقابلية البثق وجودة التشطيب. ومع ذلك، فإن هذه القيود لا تجعل من عملية البثق خيارًا سيئًا للتصنيع. إنهم يجعلون مراجعة التصميم المبكر وتخطيط العمليات أمرًا ضروريًا.
في Xinxinke Co., Ltd. ، نحن نتعامل مع هذا الموضوع من وجهة نظر الشركة المصنعة للمعدات. مع أكثر من 30 عامًا من الخبرة الصناعية في تصنيع معدات بثق مقاطع النحاس والألومنيوم، ينصب تركيزنا على مساعدة العملاء على مطابقة الآلات والحلول المخصصة لمتطلبات الإنتاج الخاصة بهم.
السؤال المفيد ليس ببساطة 'ما هي الأخطاء التي يمكن أن تحدث؟' بل 'ما هي القيود التي يمكننا التحكم فيها، والتي تتطلب تصميمًا مختلفًا أو عملية تصنيع مختلفة؟'

قبل اختيار المعدات أو الموافقة على رسم الملف الشخصي، قم بالتمييز بين قيود العملية المتأصلة والمشكلات التي يمكن أن تقللها الهندسة الأفضل.
| الحرمان | النتيجة العملية | تخطيط الاستجابة |
|---|---|---|
| الأدوات المخصصة والإعداد | ارتفاع التكلفة الأولية للطلبات الصغيرة | قارن التكلفة الإجمالية للمشروع، وليس سعر المواد وحده |
| المقطع العرضي ثابت بشكل أساسي | تحتاج الميزات المحلية إلى عمليات إضافية | التخطيط لعمليات الحفر أو الطحن أو الانضمام أو العمليات البديلة |
| هندسة الملف الشخصي صعبة | إنتاج أبطأ أو متطلبات أكبر للأدوات | مراجعة الجدران والتجاويف والتماثل والميزات الضيقة |
| اختلاف الأبعاد | مشاكل التجميع والملاءمة المحتملة | تحديد الأبعاد الهامة قبل طلب الأدوات |
| قيود المظهر السطحي | خطر التشطيب أو الرفض الإضافي | الاتفاق على الأسطح المرئية ومعايير القبول |
| التنازلات المتعلقة بالسبائك | قد تتعارض القوة والتشطيب والإنتاجية | حدد السبائك حول التطبيق الكامل |
| معالجة المصب | المزيد من مراحل المناولة والمعدات والإنتاج | قم بتقييم المكون النهائي بدلاً من الملف الأولي |
هذه القيود مترابطة: الشكل المعقد يمكن أن يجعل الأدوات أكثر تطلبًا، ويقيد سرعة الإنتاج، ويزيد من صعوبة تلبية متطلبات الأبعاد.
يتطلب بثق الألومنيوم المخصص استخدام أدوات للمقطع العرضي المقصود. وهذا يخلق التزامًا مقدمًا قبل أن يتلقى العميل مواد إنتاج قابلة للاستخدام.
ويصبح العبء التجاري أكثر وضوحا عندما:
- كميات الطلب صغيرة.
- تتطلب العديد من متغيرات الملف الشخصي قوالب منفصلة.
- يتغير التصميم بعد الموافقة على الأدوات.
- الهندسة الصعبة تتطلب تطويرًا إضافيًا.
ومع ذلك، فإن وصف أدوات بثق الألومنيوم بأنها باهظة الثمن عالميًا سيكون أمرًا مضللاً. يشير مجلس بثق الألومنيوم إلى أن تكلفة أدوات البثق عمومًا أقل بكثير من تكلفة قوالب الختم. يمكن أيضًا أن تؤدي عمليات البثق المخصصة إلى التخلص من أعمال التصنيع أو التجميع التي قد يتطلبها ملف التعريف القياسي.
من منظور التصنيع لدينا، المقارنة الأفضل هي إجمالي تكلفة الجزء النهائي. لا يؤدي بالضرورة عرض أسعار الأدوات الأقل إلى إنتاج المكون الأقل تكلفة.
قبل الموافقة على ملف تعريف مخصص، اسأل ما إذا كان التصميم مستقرًا، وما إذا كان القسم القياسي يمكن أن يعمل، وما إذا كانت الميزات المتكاملة ستقضي على العمليات النهائية.
يصبح تبرير الأدوات المخصصة أسهل عندما يستبدل ملف التعريف عدة أجزاء أو يتجنب المعالجة المتكررة. على العكس من ذلك، فإن تصنيع قسم قياسي متاح قد يستحق النظر في متطلبات صغيرة وغير مؤكدة.
يقوم البثق بدفع الألمنيوم الساخن من خلال فتحة القالب لإنتاج شكل جانبي مستمر. الميزة المميزة لها - تكرار المقطع العرضي على طول الطول - هي أيضًا قيد.
يمكن أن يحتوي الملف التعريفي على قنوات أو أضلاع أو أخاديد أو مساحات مجوفة داخل هذا المقطع العرضي. ومع ذلك، فإن الميزات التي تختلف على طولها تحتاج عمومًا إلى عمليات تصنيع إضافية.
تشمل الأمثلة ما يلي:
- فتحات التركيب المحلية.
- جيوب معزولة.
- اتصالات مترابطة.
- القواطع بالقرب من نهاية واحدة.
- التغييرات في القسم على طول المكون.
يمكن للتصنيع والقطع والثني واللحام والتجميع أن يزيد من حجم البثق، لكن هذه الخطوات تضيف إلى مسار التصنيع. وبالتالي فإن القيد العملي ليس 'أن البثق لا يمكنه صنع أجزاء معقدة'. بل هو أن البثق وحده لا يمكنه إكمال كل جزء معقد.
واحدة من أهم قيود تصميم بثق الألومنيوم هي العلاقة بين هندسة المظهر الجانبي وقابلية التصنيع.
يمكن أن تؤدي الميزات العميقة والضيقة والجدران غير المتوازنة وعدم التناسق المفرط إلى جعل بثق القسم أكثر صعوبة. يوصي مجلس بثق الألومنيوم بسمك جدار متوازن، وانتقالات أكثر سلاسة، ومعالجة دقيقة لميزات القالب الضيقة.
قد يبدو الرسم اقتصاديًا لأنه يستخدم كمية أقل من الألومنيوم. ومع ذلك، فإن إزالة المواد بشكل مكثف يمكن أن تؤدي إلى إنشاء ملف تعريف يتطلب إنتاجًا أبطأ أو أدوات أكثر صعوبة.
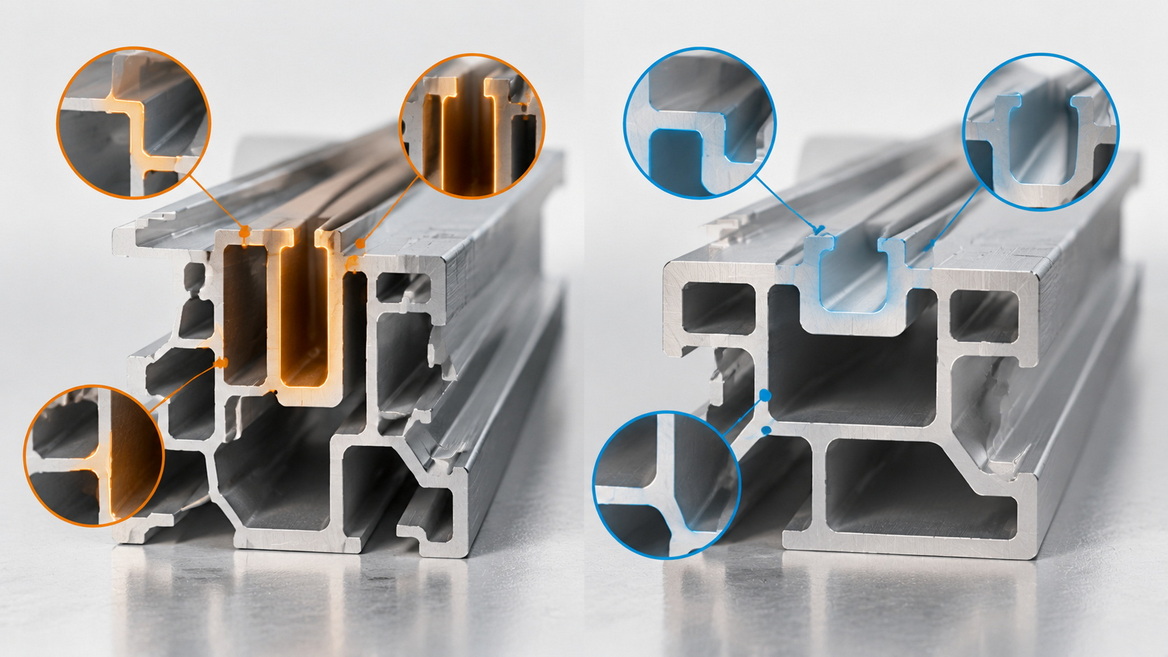
فكر في إعادة تصميم ملف التعريف الافتراضي بجدران أرق وقناة أعمق. قد يقلل من استهلاك المواد، لكنه يمكن أيضًا أن يزيد من متطلبات القالب ويقلل من سرعة البثق العملية.
تربط إرشادات الصناعة على وجه التحديد بين الميزات شبه المجوفة الصعبة والبثق البطيء أو زيادة خطر كسر القالب في بعض الظروف. يوازن التصميم الصحيح بين استخدام المواد والإنتاج الموثوق به، بدلاً من تقليل وزن القسم بشكل منفصل.
لا يوجد حد أدنى عالمي لسمك الجدار مناسب لكل سبيكة وحجم ملف تعريف ومكبس. تعامل مع الحد الأدنى من قدرة المورد على أنه خاص بالتطبيق، وليس كقاعدة تصميم عامة.
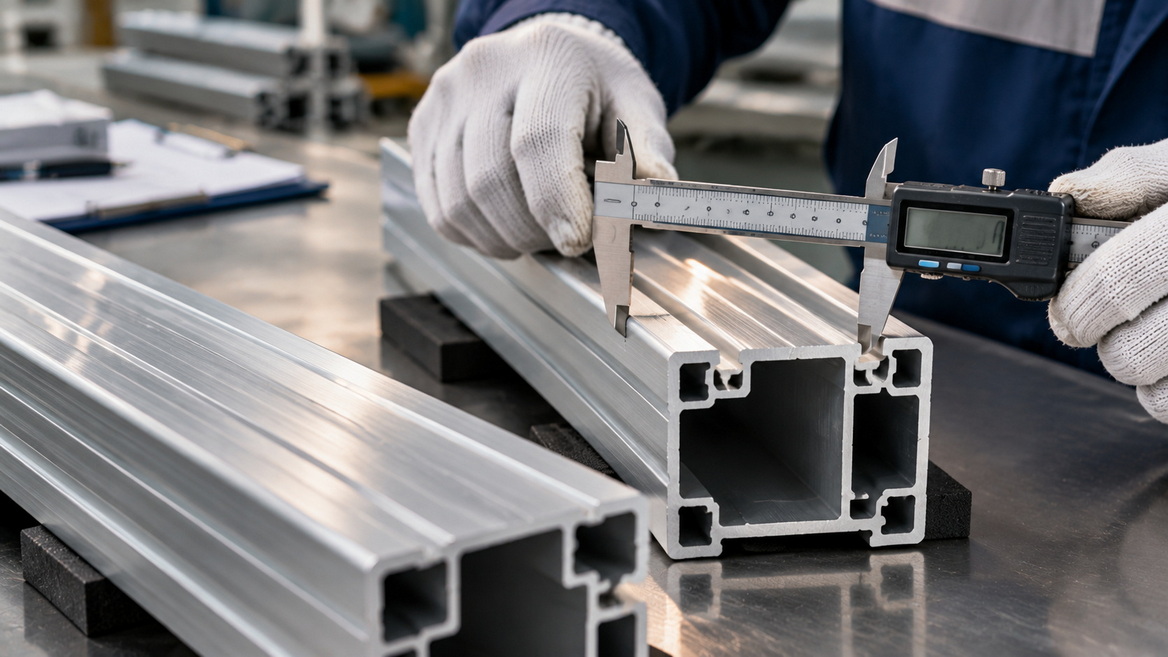
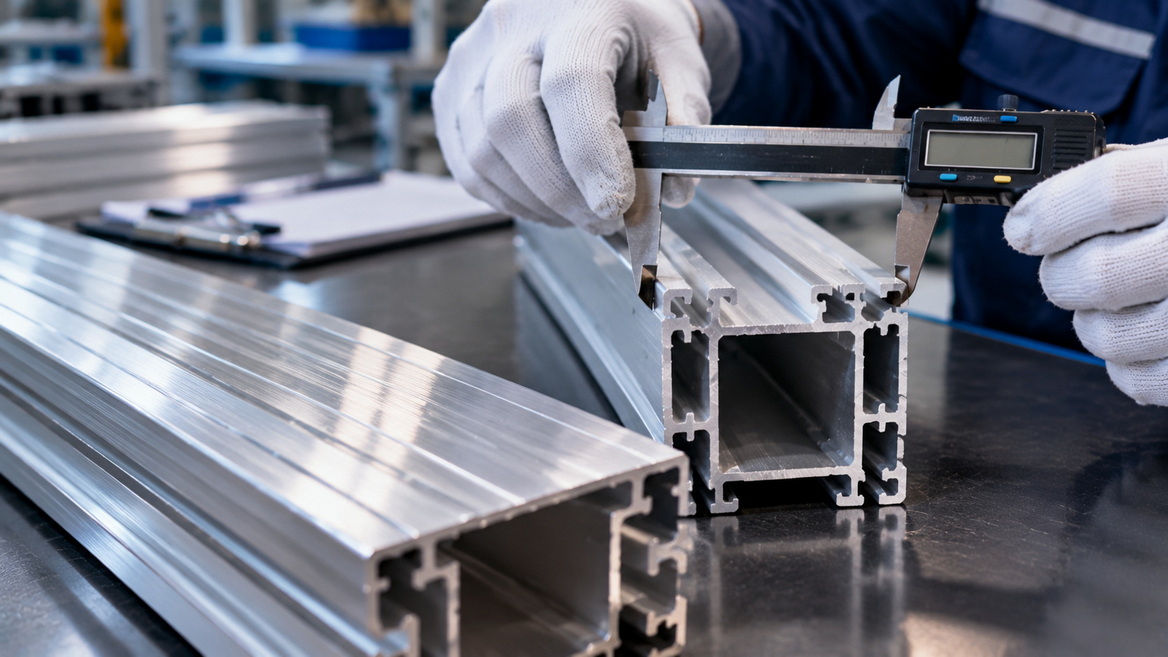
يمكن لسحب الألمنيوم تحقيق أبعاد دقيقة. ومع ذلك، فإن 'البثق' لا يعني 'مناسب تلقائيًا لكل تجميع دقيق.'
قد يحتاج أحد المكونات إلى التحكم في:
- سمك الجدار .
- العرض والارتفاع الكلي .
- الاستقامة.
- تطور.
- العلاقات الزاوية.
- موقع مميزات التزاوج.
يميز مجلس بثق الألمنيوم بين التفاوتات القياسية الصناعية والتفاوتات الدقيقة ويلاحظ أنه ينبغي مناقشة المتطلبات الأكثر صرامة مباشرةً مع الطارد.
سؤال المراجعة المفضل لدينا هو: 'ما هي الأبعاد التي تحدد بالفعل ما إذا كان هذا المكون يعمل أم لا'
قد تحتاج الواجهة المنزلقة إلى تحكم دقيق، بينما قد لا يحتاج السطح المخفي وغير المتزاوج إلى ذلك. إن تطبيق متطلبات متساوية في كل مكان يمكن أن يخلق صعوبة غير ضرورية في الإنتاج.
بالنسبة للمكونات المعقدة، يمكن للأبعاد الهندسية والتسامح توصيل المتطلبات الوظيفية بشكل أكثر وضوحًا من مجموعة الأبعاد المعزولة. عندما تتجاوز القدرة المطلوبة التسامح المتفق عليه مع البثق، قم بتضمين عملية ثانوية مناسبة في خطة التصنيع.
لا يظهر الألمنيوم المبثوق تلقائيًا بمظهر زخرفي لا تشوبه شائبة.
يحدد Hydro حالة القالب وتصميم الملف الشخصي وظروف الإنتاج واختيار السبائك كعوامل تؤثر على جودة السطح. يوضح دليل التصميم أيضًا أن خطوط البثق المرتبطة بالعملية تساهم في المظهر المميز للمقاطع المبثوقة.
وهذا مهم عندما يتوقع العملاء أسطحًا معمارية أو أثاثًا أو إضاءة أو منتجات استهلاكية مرئية.
يمكن للملف الشخصي أن يلبي متطلبات الأبعاد الخاصة به بينما لا يزال يفشل في تحقيق التوقعات البصرية للعميل. غالبًا ما يبدأ هذا الانفصال بمواصفات غير كاملة.
يجب أن تحدد مواصفات السطح العملية ما يلي:
1. ما هي الأسطح التي تظل مرئية بعد التجميع؟
2. النهاية المقصودة.
3. شروط الفحص المتفق عليها.
4. العينات المرجعية المقبولة.
5. التعامل مع التوقعات والتغليف.
اختيار السبائك مهم أيضًا. ويشير Hydro إلى أن السبائك المختلفة لا تستجيب بشكل متساوٍ للأكسدة، لذا فإن متطلبات التشطيب تنتمي إلى مناقشة المواد الأولية - وليس فقط في تعليمات الشراء اللاحقة.
لا يوجد أفضل سبائك بثق الألمنيوم لكل تطبيق.
ويجب أن يأخذ الاختيار في الاعتبار الخصائص المطلوبة في الخدمة إلى جانب متطلبات التصنيع والتشطيب. تؤكد إرشادات سبائك Hydro على أن استجابة الأكسدة وقابلية التصنيع وقابلية اللحام يمكن أن تؤثر على الاختيار المناسب.
بالنسبة للمشترين، يؤدي هذا إلى مشكلة شائعة: اختيار سبيكة حول خاصية جذابة واحدة مع تجاهل بقية مسار الإنتاج.
قبل تحديد المادة اسأل:
- هل سيتم بأكسيد الملف الشخصي؟
- هل ستحتاج إلى تصنيع واسع النطاق؟
- هل سيتم لحام المكون؟
- ما هي الخصائص التي يجب أن يوضحها التجميع النهائي؟
- هل يمكن للسبائك والهندسة المختارة تلبية هذه المتطلبات معًا؟
العيب ليس أن الألومنيوم يفتقر إلى خصائص مفيدة. وهو أن تحسين أحد المتطلبات لا يؤدي تلقائيًا إلى تحسين كل المتطلبات الأخرى.
إن عرض أسعار البثق غير المكتمل لا يمثل سعر المكون الجاهز للتثبيت.
اعتمادًا على التطبيق، قد يظل الملف الشخصي بحاجة إلى القطع أو الحفر أو الطحن أو الثني أو اللحام أو التجميع أو التشطيب. يصف هيدرو هذه العمليات بأنها امتدادات طبيعية لتصنيع البثق.
تخلق كل مرحلة إضافية متطلبات أخرى للجدولة أو المناولة أو التفتيش أو التنسيق مع الموردين.
ومع ذلك، فإن المعالجة الثانوية ليست بطبيعتها مفرطة أو غير اقتصادية. يمكن أن يؤدي البثق المصمم جيدًا إلى تقليله إلى حد كبير. تشير Hydro على وجه التحديد إلى أن الملفات الشخصية المصممة بذكاء تتطلب القليل من المعالجة اللاحقة.
من منظور تخطيط المعدات، هذا هو السبب في أنه لا ينبغي تقييم مكبس البثق بشكل منفصل. يجب أن يأخذ مفهوم الإنتاج بعين الاعتبار ما يحدث قبل أن يصل الملف التعريفي إلى العميل.
ليس كل خط بثق يمكنه تصنيع كل مقطع بشكل اقتصادي.
يحدد مجلس بثق الألومنيوم حجم الملف الشخصي، والوزن لكل وحدة طول، وشكل، وقدرة الضغط المتاحة كاعتبارات تصميمية مرتبطة. المقياس المفيد هو قطر الدائرة المحيطية: قطر أصغر دائرة تحيط بالمقطع العرضي.
وهذا يخلق مخاطر شراء مهمة. قد تقوم الشركة المصنعة باختيار معدات تتوافق مع أحد المواصفات الرئيسية دون النظر بشكل كافٍ إلى مجموعة منتجاتها المقصودة.
نهجنا في اختيار المعدات هو البدء بالملفات التعريفية التمثيلية وأهداف الإنتاج. يجب على المشترين تقديم الرسومات ومتطلبات السبائك والمخرجات المستهدفة وتوقعات الأبعاد والمتطلبات النهائية قبل مناقشة الحل المقترح.
إن الآلة الأكبر حجمًا لا تعتبر تلقائيًا أفضل استثمار؛ والسؤال ذو الصلة هو ما إذا كان نظام الإنتاج المقترح يناسب مجموعة المنتجات الفعلية.
قم بتضمين الفئات التالية في المقارنة:
| فئة التكلفة | الأسئلة التي يجب طرحها |
|---|---|
| الأدوات والتطوير | ما الذي يتم تضمينه، وما الذي يؤدي إلى فرض رسوم إضافية؟ |
| إنتاج البثق | ما هي الافتراضات المتعلقة بالسبائك والهندسة والكمية التي تدعم الاقتباس؟ |
| العمليات الثانوية | ما الذي يبقى قبل أن يصبح المكون قابلاً للاستخدام؟ |
| التشطيب | ما هي متطلبات المظهر المضمنة؟ |
| تقتيش | كيف سيتم قبول الأبعاد والمظهر النقدي؟ |
| التعبئة والتغليف والتسليم | ما هي الحماية والتعامل الذي يحتاجه الجزء النهائي؟ |
يمنع هذا الأسلوب عرض الأسعار الأولي المنخفض من إخفاء مسار المكون النهائي الأكثر تكلفة.
تقوم قائمة المراجعة التالية بترجمة اعتبارات التصميم والتسامح والسبائك والتشطيب المذكورة أعلاه إلى تسلسل شراء عملي.
1. تحديد التطبيق. واجهات تجميع المستندات وتوقعات المظهر والمتطلبات الوظيفية.
2. قم بمراجعة المقطع العرضي. تحديد الجدران الصعبة والتجاويف والانتقالات والمعالم الضيقة.
3. متطلبات حاسمة منفصلة. التمييز بين التفاوتات الأساسية والتفضيلات.
4. رسم خريطة لمسار الإنتاج الكامل. تشمل التصنيع والتشطيب والفحص والتعبئة والتغليف.
5. الاتفاق على القبول قبل القياس. تحديد كيفية تقييم العينات والإنتاج اللاحق.
لا يمكن لأي شراء معدات أن يعوض عن مواصفات منتج غير محددة. وعلى العكس من ذلك، فإن المواصفات الواضحة تمنح موردي الآلات والشركة المصنعة أساسًا أقوى لاختيار الحل المناسب.
هل تخطط لإنشاء خط إنتاج جديد أو مراجعة عملية بثق موجودة؟
شارك رسومات ملفك الشخصي والسبائك المستهدفة ومتطلبات الإنتاج وتوقعات الجودة مع شركة Xinxinke Co., Ltd. ويمكن لفريقنا مناقشة معدات البثق عالية الأداء والحلول المخصصة لمنتجاتك المقصودة.
بفضل ما يزيد عن 30 عامًا من الخبرة في الصناعة، فإننا نركز المحادثة على مطابقة المعدات لاحتياجات الإنتاج - وليس مجرد مقارنة مواصفات الماكينة.
ليس بالضرورة. تضيف الأدوات المخصصة تكلفة أولية، لكن أدوات البثق اقتصادية نسبيًا مقارنة بالعديد من عمليات التصنيع الأخرى. قارن ملف التعريف المخصص بمعالجة القسم القياسي والبدائل الواقعية الأخرى.
نعم. يمكن أن تلبي عمليات السحب معايير الصناعة والتسامح الدقيق. يجب أن يتم الاتفاق على المتطلبات القابلة للتحقيق مع الطارد لملف تعريف محدد، بدلاً من افتراضها من بيان القدرة العام.
يمكن أن تتشكل الخطوط المرتبطة بالعملية عند ظهور المظهر الجانبي من القالب. يعتمد مظهر السطح أيضًا على حالة الأدوات وتصميم الملف الشخصي وجودة السبائك وظروف الإنتاج.
لا، يمكن أن توفر الملفات التعريفية المجوفة وظائف مفيدة. ومع ذلك، فإن التجاويف والميزات شبه المجوفة الصعبة يمكن أن تزيد من تعقيد التصنيع، لذا يجب مراجعتها بدلاً من تضمينها دون النظر في آثار الإنتاج.
لا يوجد خيار واحد يعمل على تحسين كل المتطلبات. يمكن أن تشير استجابة الأنودة والتصنيع واللحام واحتياجات التطبيق إلى اختيارات مختلفة للسبائك.
1. مجلس بثق الألمنيوم. 'إرشادات ودليل تصميم سحب الألمنيوم: اعتبارات التصميم الأساسية' إرشادات حول هندسة التشكيل الجانبي، والجدران المتوازنة، وقطر الدائرة المحدد، والقيود المتعلقة بالضغط. [aec ]
2. مجلس بثق الألمنيوم. 'الأسئلة الشائعة.' تفسيرات الصناعة تغطي اقتصاديات الأدوات المخصصة، والميزات شبه المجوفة، وسرعة البثق، وتحديات التصنيع. [aec ]
3. مجلس بثق الألمنيوم. 'التفاوتات المسموح بها في سحب الألمنيوم.' إرشادات حول التفاوتات القياسية والدقة، ومواصفات الأبعاد، والأبعاد الهندسية. [aec ]
4. مجلس بثق الألمنيوم. 'قوالب سحب الألمنيوم: 7 قرارات تزيد من تكاليف أدوات القوالب الخاصة بك.' مناقشة التعقيد والتفاوتات واختيار السبائك وتكلفة الأدوات. [aec ]
5. هيدرو. 'عملية بثق الألمنيوم' شرح مراحل البثق والتعتيق والتشطيب والتصنيع والتسليم. [هيدرو ]
6. هيدرو. 'سبائك لمقاطع الألمنيوم المبثوقة' إرشادات اختيار المواد التي تغطي اعتبارات الأكسدة والتصنيع واللحام. [هيدرو ]
7. دليل تصميم الألمنيوم المائي. 'الفصل 13.' مناقشة فنية لجودة السطح، ومظهر البثق، وعوامل الإنتاج ذات الصلة. [تصميم هيدروألومنيوم ]
8. هيدرو. 'التصنيع والتصنيع.' إرشادات حول تصميم الملف الشخصي وعمليات التصنيع النهائية. [هيدرو ]
9. شركة Xinxinke Co., Ltd. تم توفير خلفية الشركة لهذه المقالة. مصدر الخبرة المعلنة للشركة، وتخصص المعدات، وتحديد الحلول المخصصة؛ لم يتم التحقق منها بشكل مستقل.


